
Für Multi-State-Betreiber (MSOs), lizenzierte Verarbeiter und Premium-Preroll-Marken sind Produktsicherheit und -reinheit zentrale Markenwerte. In hochregulierten legalen Märkten müssen fertige Prerolls strenge Labortests auf mikrobiologische Verunreinigungen, einschließlich Schimmel, Hefe und aerobe Bakterien, bestehen. Da Rollpapiere in direktem Kontakt mit organischem Pflanzenmaterial stehen und von Verbrauchern eingeatmet werden, kann jede Kontamination während der Papierverarbeitungsphase zu fehlerhaften Produktchargen und kostspieligen Rückrufen führen.
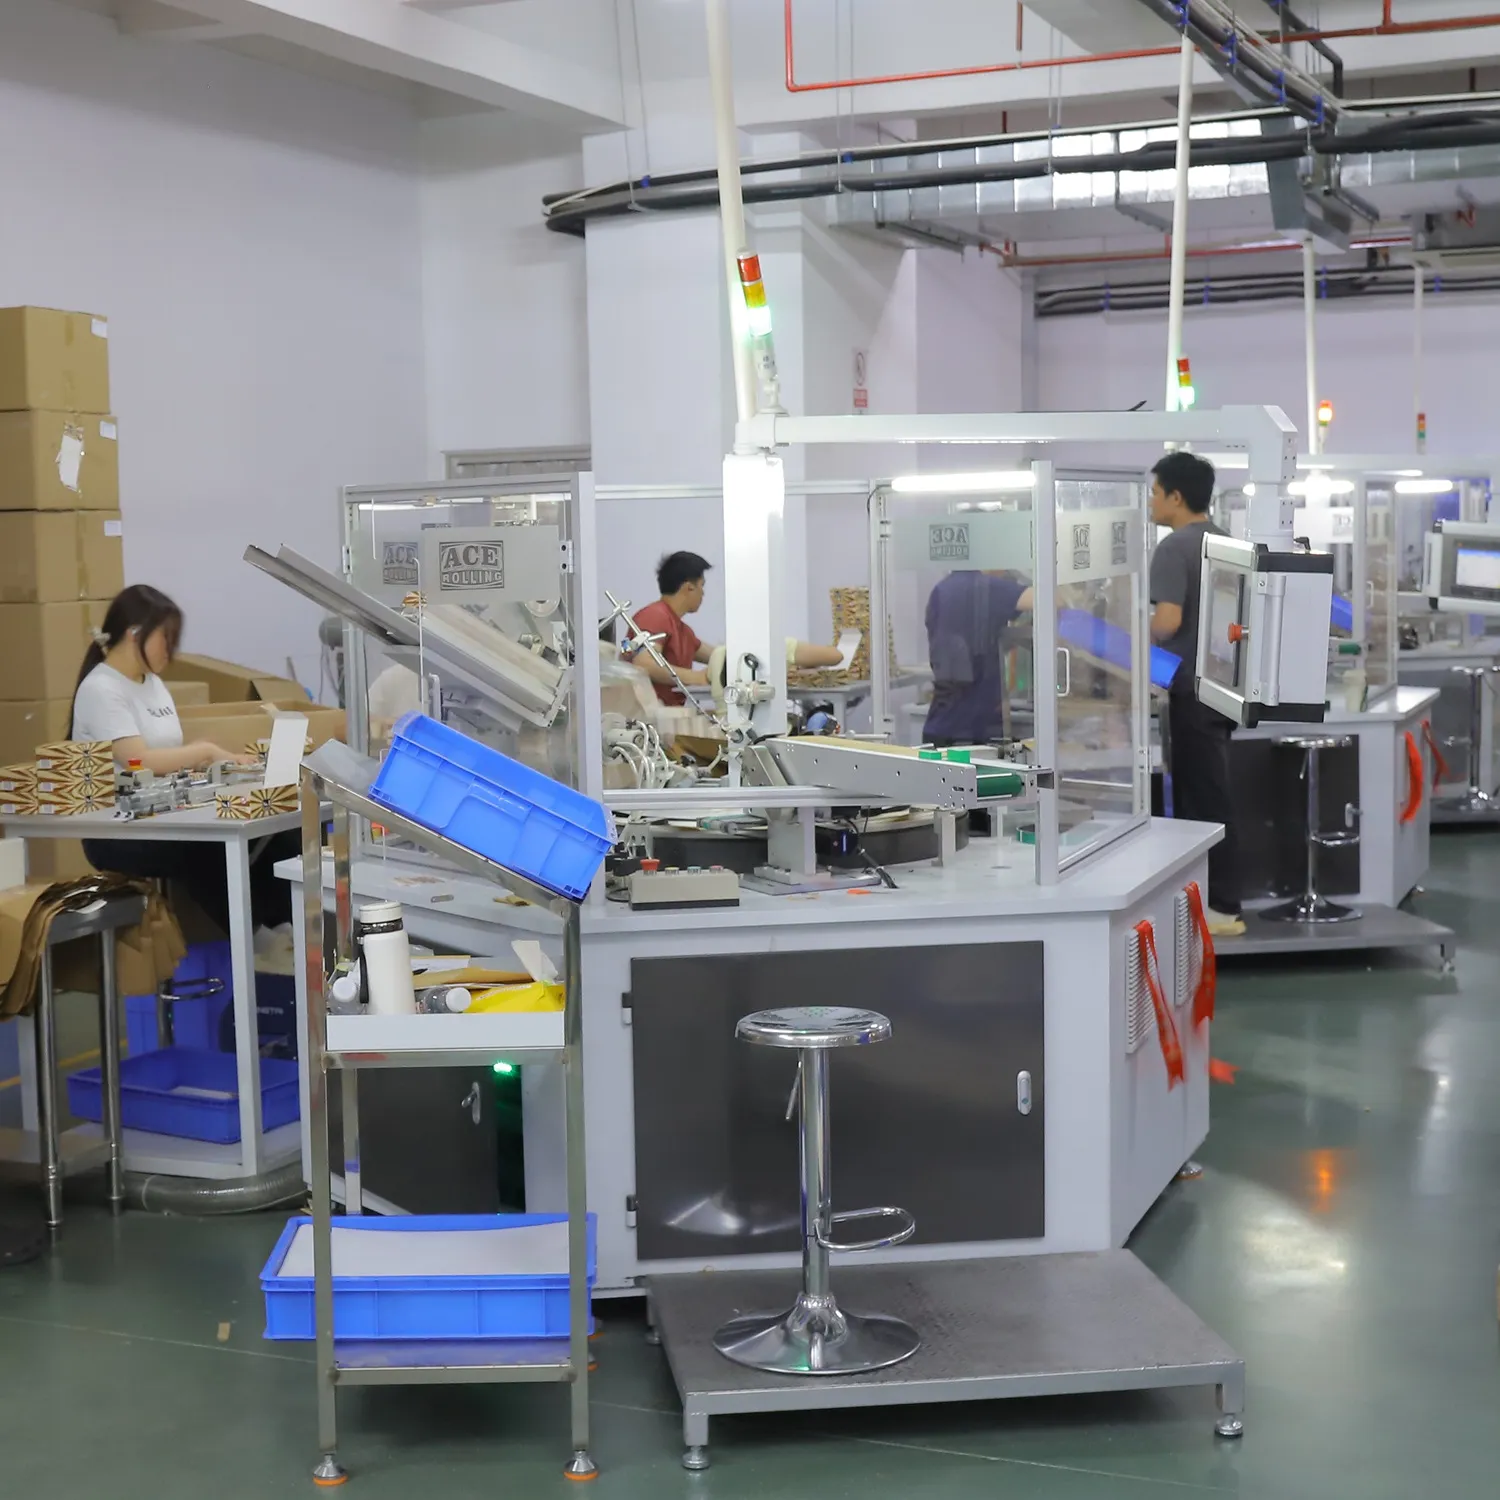
Um Kontaminationsrisiken zu beseitigen, sollten Markeninhaber von einem OEM-Werk beziehen, das zertifizierte Cleanroom vorgefertigte Cones Herstellung Prozesse. Der Betrieb unter international geprüften Reinraumklassifizierungen (wie ISO 14644-1 Klasse 7) stellt sicher, dass Ihre Cones in staubfreien, klimakontrollierten Umgebungen gefaltet, geklebt und verpackt werden, die die Schimmelsporenbildung hemmen und genaue Maßtoleranzen einhalten.
Das Verständnis von Reinraumluftfiltrationsstandards, der Physik der relativen Luftfeuchtigkeit (RH)-Kontrolle und den Fabrikhygieneprotokollen hilft Ihnen, eine konforme, leistungsstarke Lieferkette zu sichern.
—
Warum ist Reinraumluftfiltration für die Schimmelprävention unerlässlich?
Während der standardmäßigen Papierverarbeitung – einschließlich Falten, Rollen von Filtertips und Auftragen von Arabisch-Gummi-Klebstoffen – ist das Rohpapier der Fabrikumgebung ausgesetzt. In typischen Freiluftlagern enthält die Umgebungsluft Millionen mikroskopischer Schwebeteilchen, einschließlich Staub, Pollen und luftgetragene Schimmelsporen (wie Aspergillus oder Penicillium):
- Sporenablagerungsrisiken: Wenn sich Schimmelpilzsporen auf den Papierbögen oder der feuchten Klebelinie während der Montage absetzen, können sie in der fertigen Verpackung schlummern.
- Aktivierung während der Lagerung: Wenn die vorgerollten Kegel später mit Kräutermaterialien (die natürlicherweise Spurenfeuchtigkeit enthalten) befüllt werden, können die ruhenden Sporen aktiviert werden, was zu schnellem Schimmelwachstum in der versiegelten Verpackung führt.
Um Sporenkontamination zu verhindern, nutzt die Reinraumfertigung ISO 14644-1 Klasse 7 Richtlinien regeln die Grenzwerte für Schwebeteilchen. Der Reinraum muss weniger als 352.000 Partikel pro Kubikmeter Luft für Partikelgröße ≥0,5 Mikrometer.
Diese Umgebung wird durch Folgendes aufrechterhalten:
- HEPA-Filtration: Industrielle hocheffiziente Partikelluftfilter (HEPA) fangen 99.97% der Partikel bis zu 0,3 Mikrometern ab und reinigen die Luft.
- Luftwechselraten (ACH): Das System erreicht eine Luftwechselrate von 30 bis 60 Mal pro Stunde, kontinuierlich das Innenraumvolumen mit gereinigter Luft ersetzend.
- Positiver Druckregelung: Die Aufrechterhaltung eines höheren Drucks im Reinraum verhindert, dass kontaminierte Luft von außen aus Ladedocks oder Lagern eindringt.
—
Wie verhindert die Kontrolle der relativen Luftfeuchtigkeit (RH) dimensionale Defekte?
Neben der mikrobiologischen Hygiene ist das Umweltmanagement im Reinraum entscheidend, um die physikalischen Eigenschaften dünner Rollpapiere (12 GSM bis 18 GSM) zu kontrollieren. Natürliche Pflanzenzellulose (Zellulose) ist stark hygroskopisch, was bedeutet, dass es auf natürliche Weise Wassermoleküle basierend auf der relativen Luftfeuchtigkeit (RH) absorbiert oder abgibt.
Wenn Zellulosefasern Feuchtigkeit aufnehmen, dehnen sie sich aus. Da sich die Fasern während der Papierherstellungsphase hauptsächlich in Längsrichtung (Maschinenrichtung) ausrichten, führt die Feuchtigkeitsaufnahme zu einer unverhältnismäßigen Ausdehnung in Querrichtung (Querrichtung), was zu Folgendem führt:
- Randfalten und Krümmung: Verursacht das Krümmen des Papiers entlang der Nähte während der Kegelbildung.
- Klebelinienfehlausrichtung: Führt zu offenen Nähten oder schwachen Haftstellen.
- Maßtoleranzen außerhalb der Spezifikation: Ändert den Durchmesser oder die Länge der fertigen vorgefertigten Cones, was sie inkompatibel mit standardmäßigen Knockbox-Ladeschalen macht.
| Umweltparameter | Ziel-Reinraumfenster | Standardabweichungstoleranz | Mechanischer Vorteil |
|---|---|---|---|
| Relative Luftfeuchtigkeit (RH) | 45% – 55% | ± 5% | Verhindert Papierkrümmung und CD-Faserausdehnung |
| Raumtemperatur | 20°C – 22°C | ± 1°C | Stabilisiert die Viskosität von Gummiarabikumkleber |
| Luftreinheit | ISO-Klasse 7 / Klasse 8 | Keine externe Luftumgehung | Beseitigt Schimmelpilzsporen und Hefekontaminationen |
—
Saubere Fertigung bei Ace Rolling
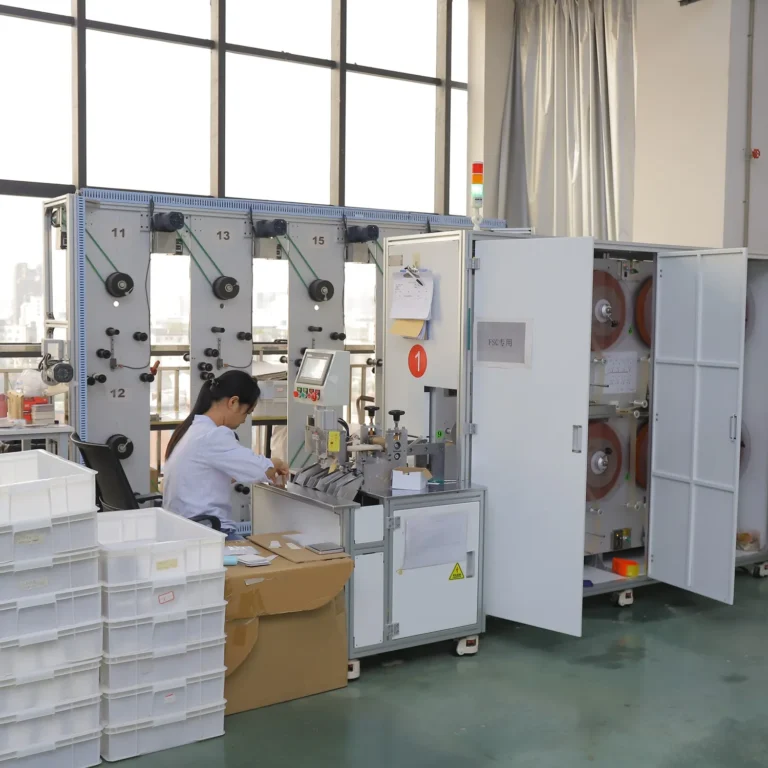
Ace Rolling betreibt eine 4.000 Quadratmeter große, hochmoderne Produktionsanlage. Gestützt auf die industrielle Expertise des staatlichen Mutterunternehmens Hengfeng Paper führen wir strenge Reinraum-QC-Audits durch:
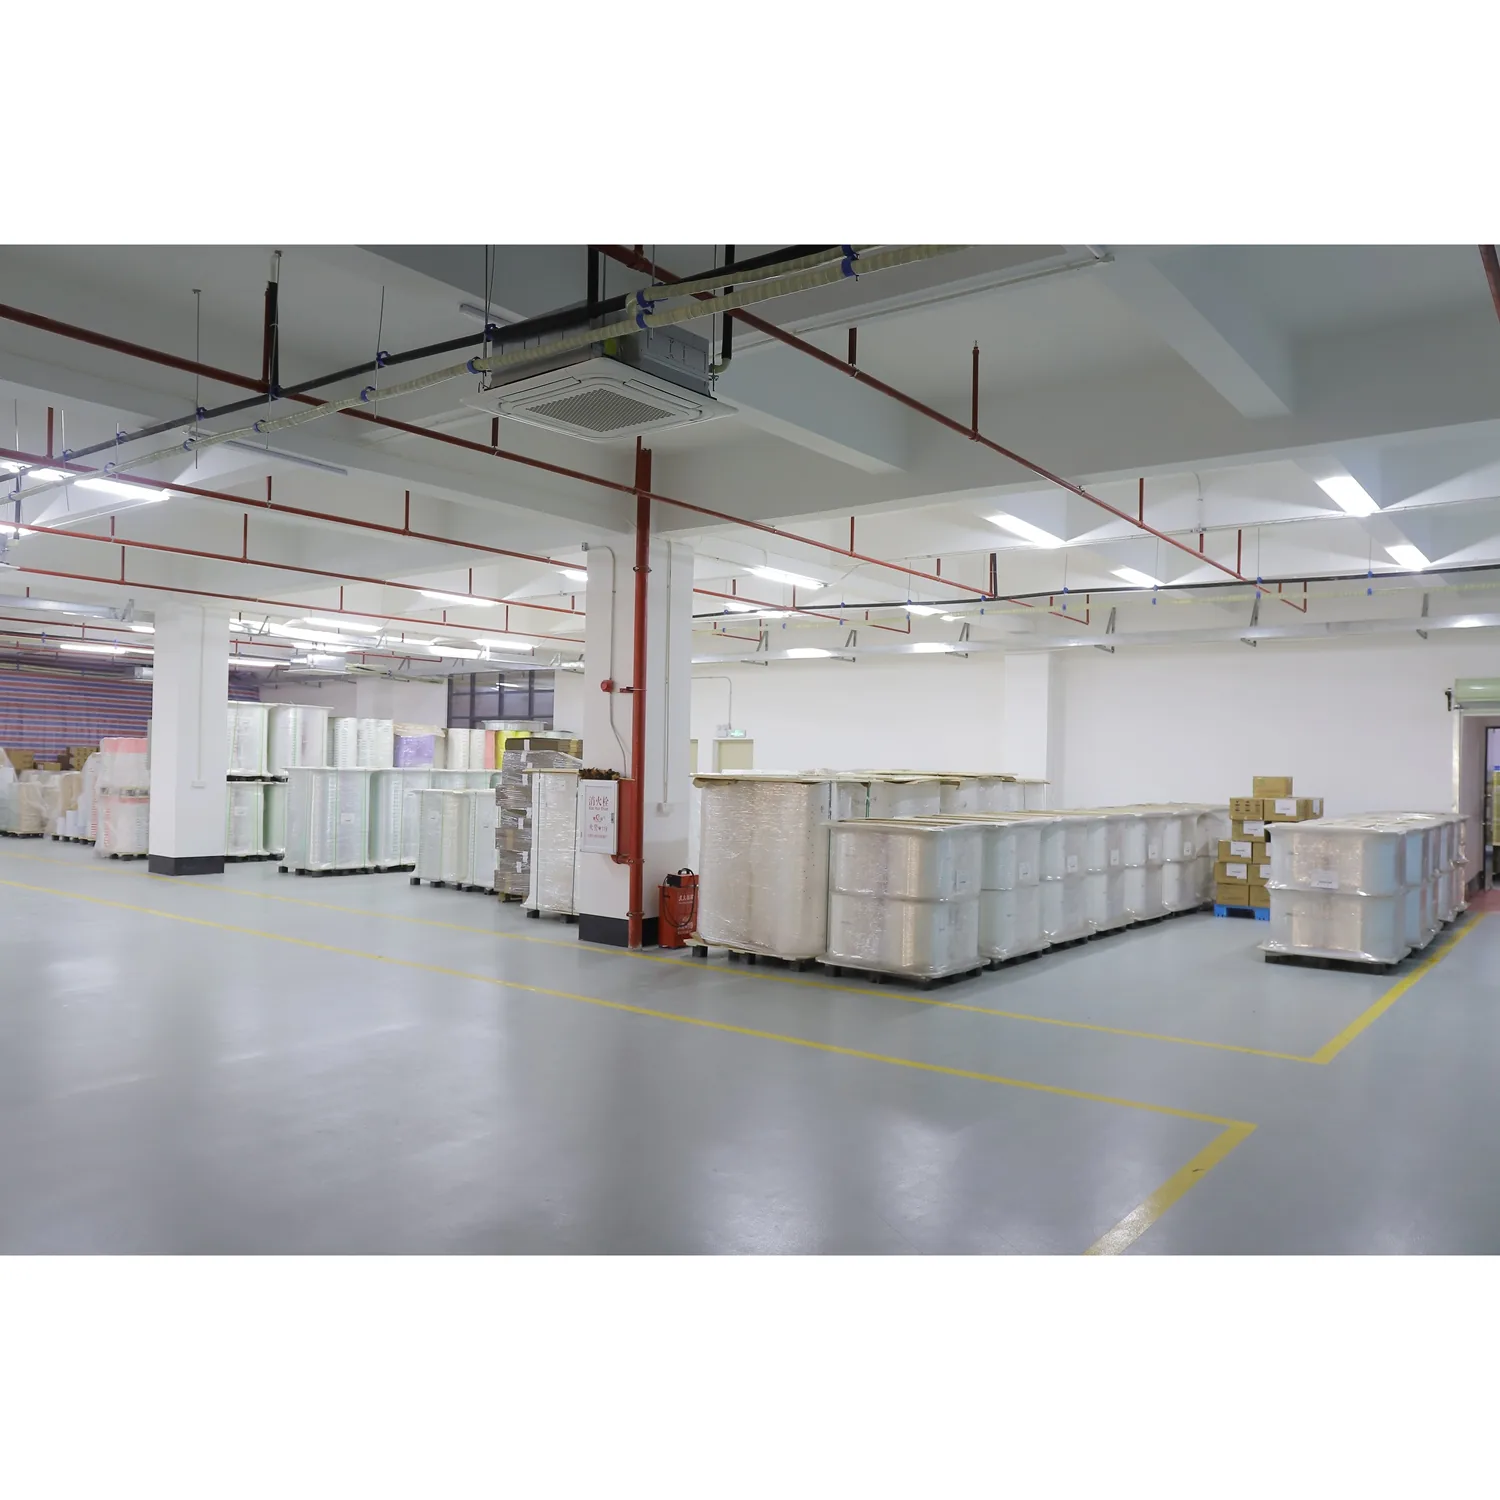
- ISO-Klasse 7 und Klasse 8 Betrieb: Alle Schneid-, Tipping- und Faltlinien sind in 受控环境 (kontrollierten Umgebungen) untergebracht, die mit HEPA-Filtration und klimagesicherten Luftbehandlungsgeräten ausgestattet sind.
- Strenge Bedienerhygiene: Die Arbeiter tragen antistatische Reinraumanzüge, Gesichtsmasken und Haarnetze und durchlaufen Luftduschen, bevor sie die Produktionsfläche betreten.
- SGS- und FDA-zugelassene Rohmaterialien: Verwendung von 100% FSC-zertifizierten Zellstoffen und natürlichen, lebensmittelgerechten Akaziengummi-Linien mit Chargenprüfung durch SGS.
Beschaffungsprüfliste für Pre-Roll-Hersteller
- [ ] Bestätigen Sie, dass Ihr Hersteller nach zertifizierten ISO-14644-1-Klasse-7- oder Klasse-8-Reinraumrichtlinien arbeitet.
- [ ] Fragen Sie nach den Protokollen der Fabrik für den Luftwechsel (ACH) und die relative Luftfeuchtigkeit (RH).
- [ ] Überprüfen Sie, dass die Bediener während der Falt- und Montagephasen Reinraumanzüge, Handschuhe und Haarnetze tragen.
- [ ] Fordern Sie Chargenprüfzertifikate von SGS an, die bestätigen, dass die Cones frei von Schimmel, Hefe und coliformen Bakterien sind.