
對於多州營運商(MSOs)、持牌加工商及高級預捲菸品牌而言,產品安全與純度是核心品牌價值。在高度監管的合法市場中,成品預捲菸必須通過嚴格的實驗室篩檢,檢測微生物污染物,包括黴菌、酵母菌和需氧細菌。由於捲菸紙直接接觸有機植物材料並被消費者吸入,在紙張加工階段引入的任何污染都可能導致產品批次不合格及昂貴的召回。.
為消除污染風險,品牌方應採購自採用認證 潔淨室預捲紙錐製造 流程。在國際審核的潔淨室分級(如 ISO 14644-1 7級)下運作,確保您的紙錐在無塵、恆溫恆濕的環境中進行折疊、黏合與包裝,從而抑制黴菌孢子形成並維持精確的尺寸公差。.
了解潔淨室空氣過濾標準、相對濕度(RH)控制物理原理及工廠衛生協議,將有助於您建立合規且高效能的供應鏈。.
—
為何潔淨室空氣過濾對黴菌預防至關重要?
在標準紙張加工過程中——包括折疊、捲製濾嘴及塗抹阿拉伯樹膠黏合劑——原紙會暴露於工廠環境中。在典型的露天倉庫中,環境空氣含有數百萬個微觀懸浮粒子,包括灰塵、花粉及空氣中的黴菌孢子(如麴黴屬或青黴屬):
- 孢子沉積風險:若黴菌孢子在組裝過程中沉降到紙張或潮濕的黏合線上,它們可能在成品包裝內保持休眠狀態。.
- 儲存期間啟動:當預捲紙錐後續裝填草本材料(天然含有微量水分)時,休眠的孢子可能被激活,導致密封包裝內部迅速發霉。.
為防止孢子污染,潔淨室製造利用 ISO 14644-1 7級 指南規範懸浮微粒限值。潔淨室必須維持少於 每立方公尺352,000顆粒子 的空氣,針對粒徑≥0.5微米的粒子。.
此環境透過以下方式維持:
- HEPA 過濾:工業高效微粒空氣(HEPA)過濾器可捕捉 99.97% 小至 0.3 微米的顆粒,淨化空氣。.
- 空氣換氣率(ACH):該系統實現了 每小時30至60次, ,持續以淨化空氣替換室內空氣體積。.
- 正壓控制:維持潔淨室內較高的壓力可防止受污染的空氣從外部裝卸區或倉庫滲入。.
—
相對濕度(RH)控制如何防止尺寸缺陷?
除了微生物衛生,潔淨室環境管理對於控制薄型捲紙(12 GSM 至 18 GSM)的物理特性至關重要。天然植物纖維素(纖維素)具有高度 吸濕性, 的空氣換氣率,這意味著它會根據環境相對濕度(RH)自然吸收或釋放水分子。.
當纖維素纖維吸收水分時會膨脹。由於纖維在造紙階段(機器方向)主要縱向排列,吸濕會導致橫向(交叉方向)不成比例地膨脹,從而導致:
- 邊緣皺摺與捲曲:導致紙張在錐體成型時沿接縫處捲曲。.
- 膠線錯位:導致接縫開口或黏合點薄弱。.
- 尺寸公差超出規格:改變成品預捲錐的直徑或長度,使其與標準 Knockbox 裝載托盤不相容。.
| 環境參數 | 目標潔淨室窗口 | 標準偏差容差 | 機械效益 |
|---|---|---|---|
| 相對濕度(RH) | 45% – 55% | ± 5% | 防止紙張捲曲和 CD 纖維膨脹 |
| 室溫 | 20°C – 22°C | ± 1°C | 穩定阿拉伯膠黏合劑的黏度 |
| 空氣潔淨度 | ISO 7級 / 8級 | 零外部空氣滲漏 | 消除黴菌孢子與酵母污染物 |
—
Ace Rolling的潔淨生產
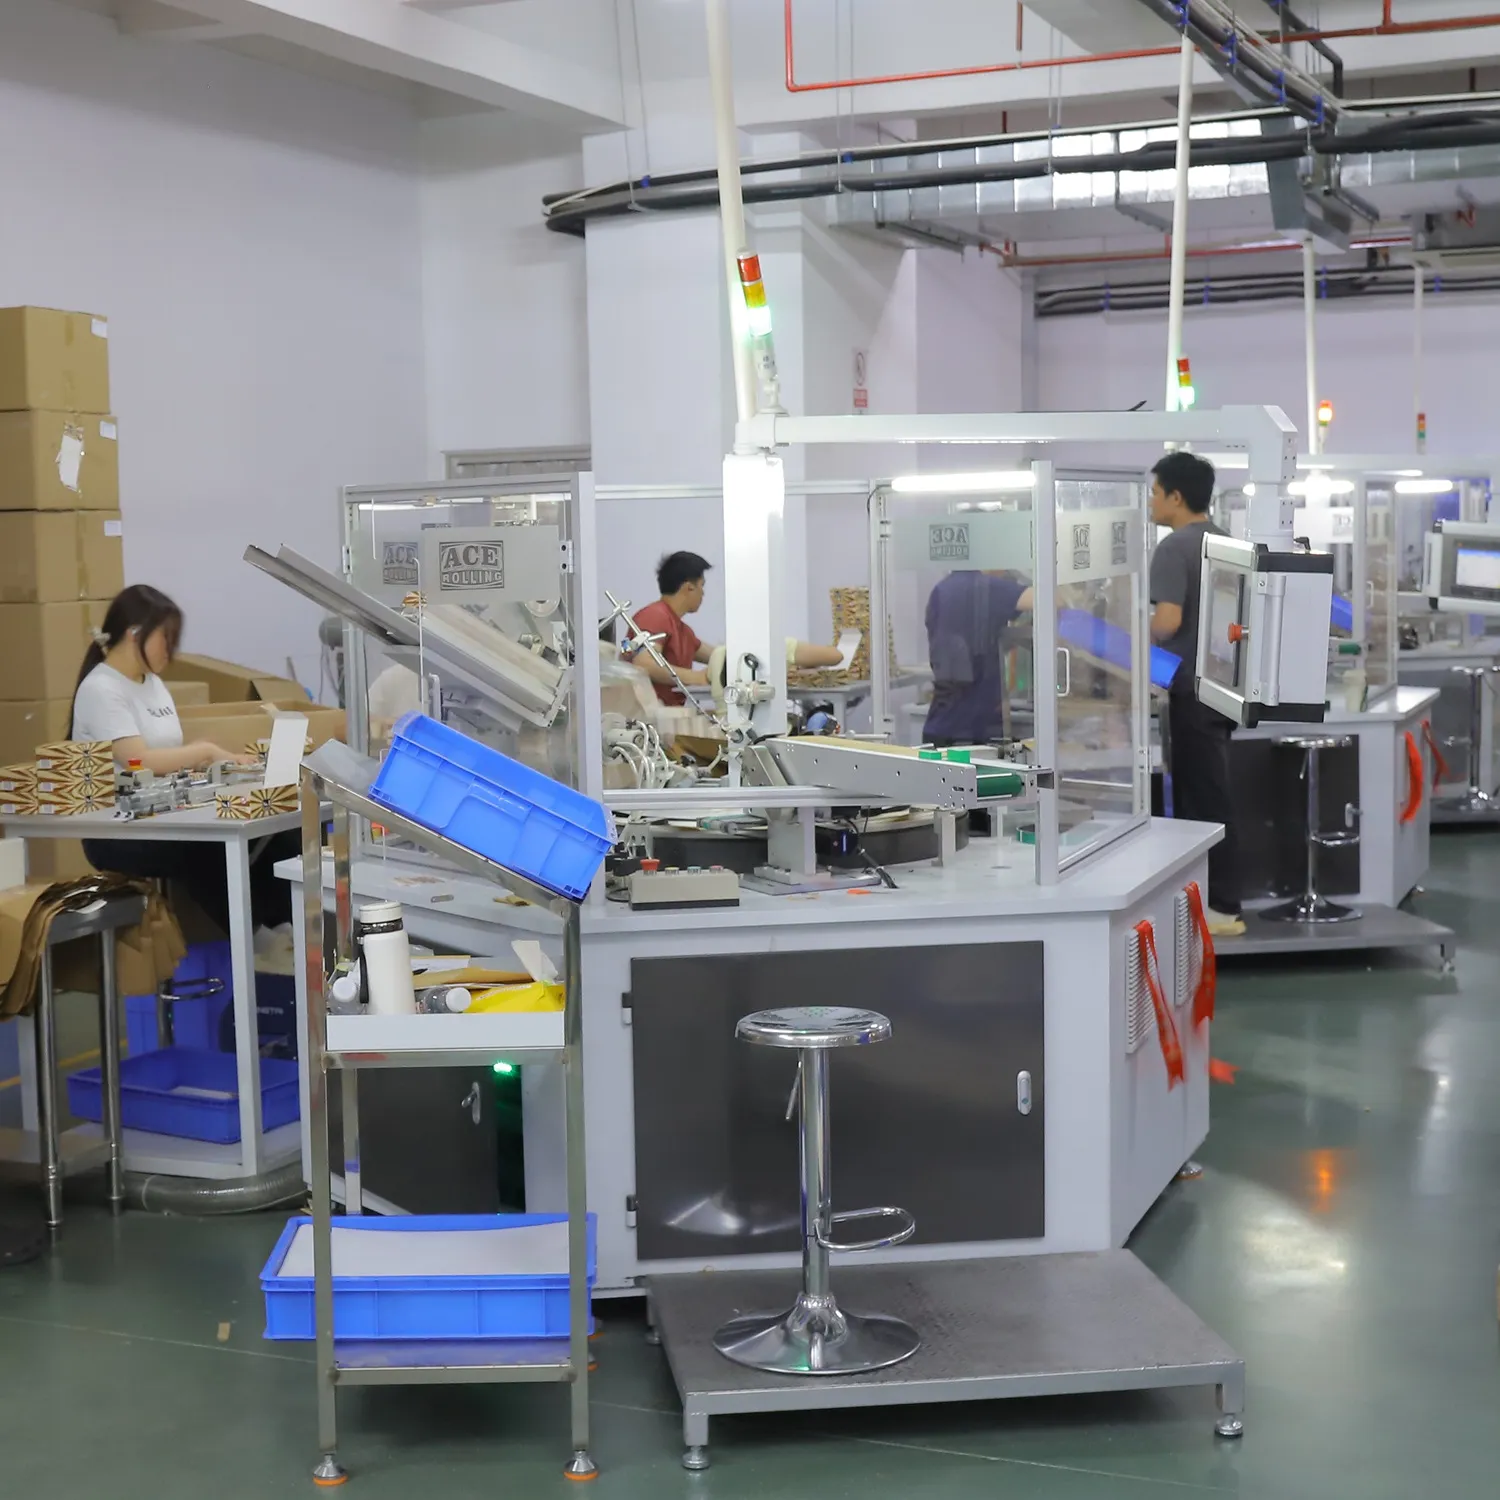
Ace Rolling擁有4,000平方米的尖端生產設施。憑藉國有母公司恆豐紙業的工業專業技術,我們執行嚴格的潔淨室品質管控稽核:
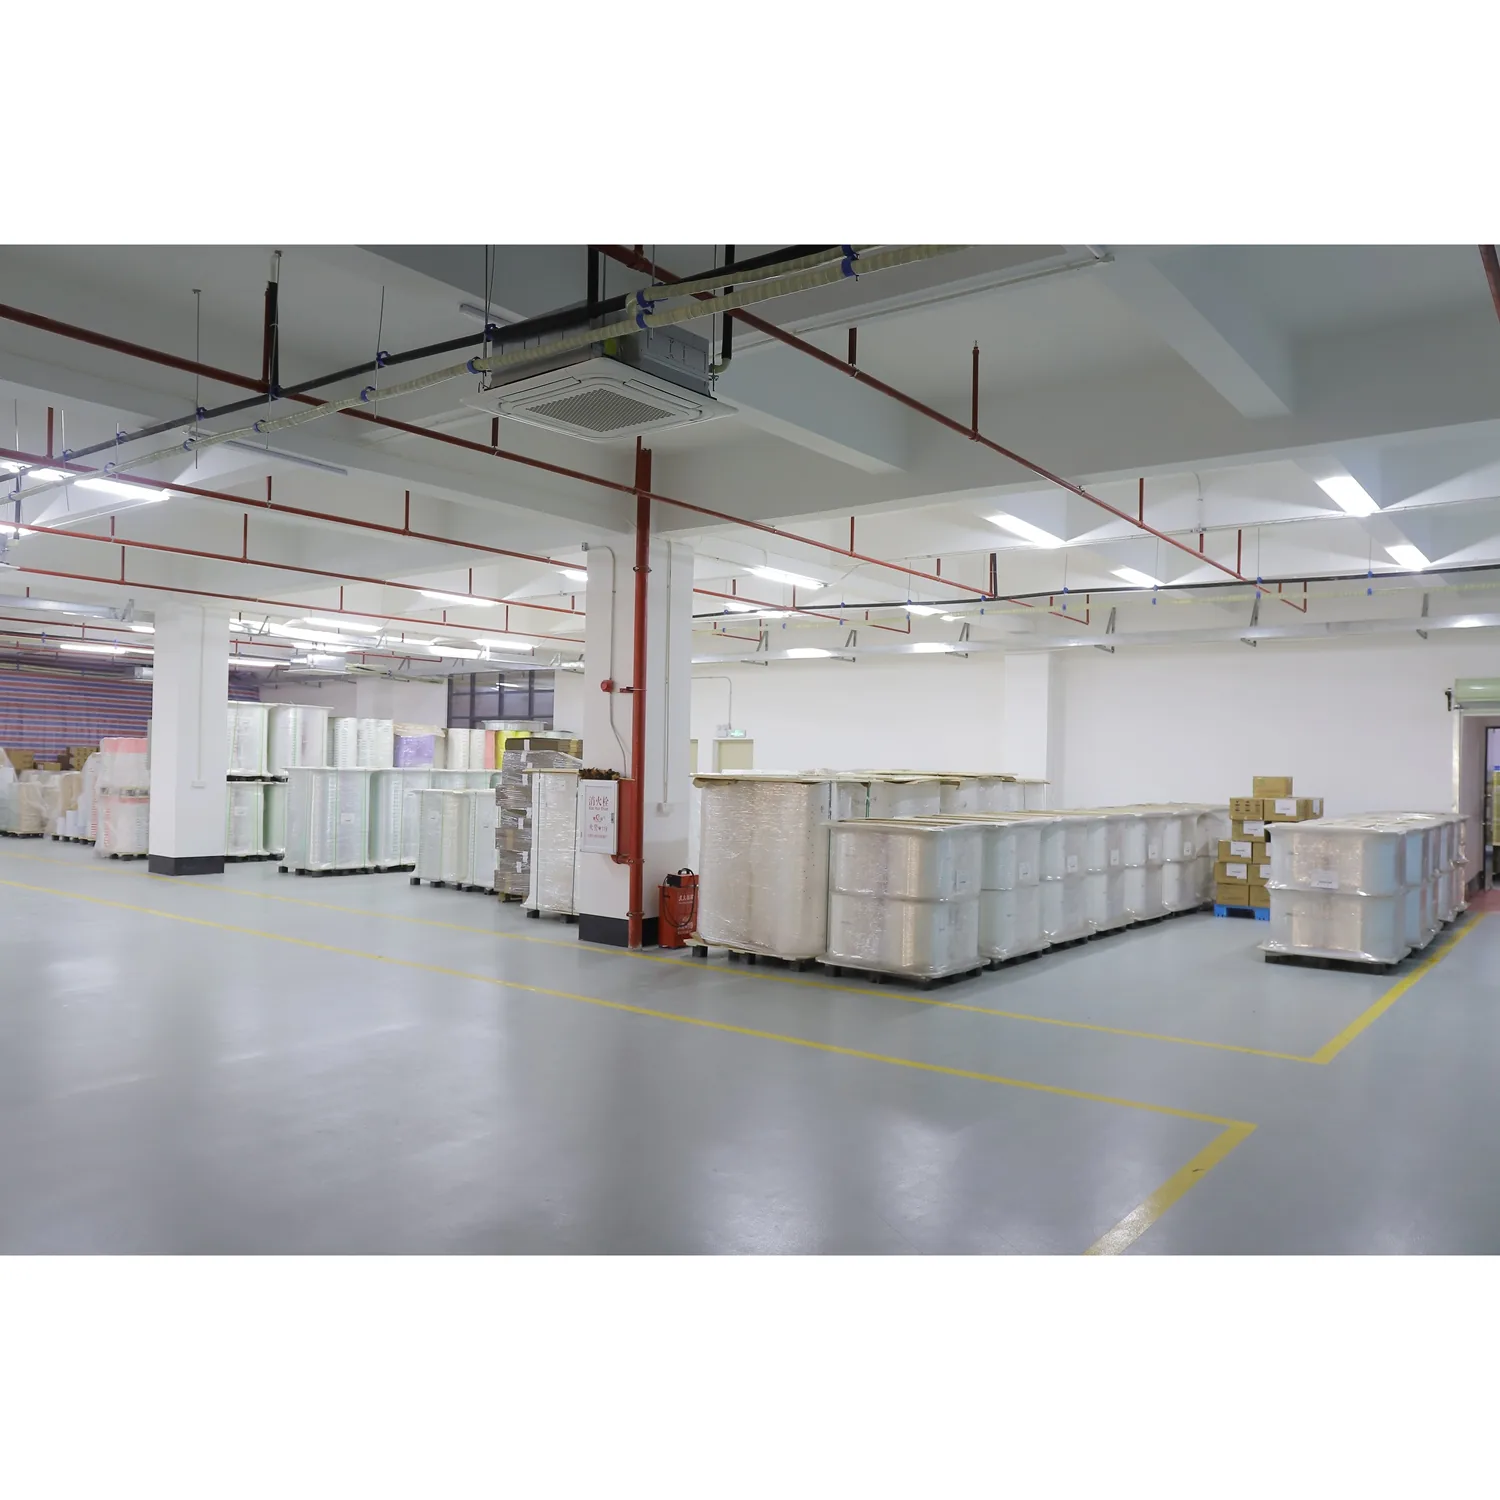
- ISO 7級與8級潔淨室操作:所有分切、包頭及摺疊生產線均設置於受控環境中,配備HEPA過濾系統及恆溫恆濕空調處理裝置。.
- 嚴格的操作人員衛生規範:作業人員穿著防靜電無塵衣、口罩及髮網,經空氣淋浴後方可進入生產區域。.
- SGS與FDA認證原物料:採用100% FSC認證紙漿及天然食品級阿拉伯膠生產線,並進行批次級SGS檢測。.
預捲菸製造商採購稽核查驗清單
- [ ] 確認您的製造商遵循認證的ISO 14644-1 7級或8級潔淨室規範運作。.
- [ ] 要求提供工廠換氣率(ACH)與相對濕度(RH)紀錄表單。.
- [ ] 核實操作人員在摺疊與組裝階段穿戴無塵衣、手套及髮網。.
- [ ] 索取批次級SGS檢測證書,確認紙錐無黴菌、酵母及大腸桿菌污染。.