
曾有买家向我反馈独木舟现象投诉,结果与卷制技术完全无关——接缝本身才是问题所在。.
从三个层面检查接缝完整性:外观检查胶水覆盖与缝隙、生产过程中定期进行的物理粘合测试,以及整箱搬运/运输模拟测试——忽略任何一项都可能导致缺陷流入已发货批次。.
阅读本文后,您将确切了解接缝失效在质量控制流程中的哪个环节被捕获,而非仅通过客户投诉才发现问题。.
锥体接缝最初失效的实际原因是什么?
我常听到“纸张质量差”的说法,但问题很少如此简单。.
接缝失效通常可追溯至三个原因之一:胶水涂布不足或不均、包装后受潮导致密封弱化,或运输搬运过程中接缝无法承受的物理应力。.
我要求报告接缝问题的买家准确告知故障发生时机——开箱即现、货架放置数日后,或仅运输后出现。此时序是重要诊断线索:即时故障通常指向涂胶工艺本身;延迟故障常与湿度暴露或存储条件相关;特定箱内集中损坏往往指向运输搬运问题而非产品本身。.
发货前如何通过目视检查发现接缝弱点?
若知晓观察要点,目视检查的发现能力常超预期。.
训练有素的检验员需检查每个生产间隔抽取的样本,查看可见胶水缝隙、胶水覆盖不均及任何已有接缝分离现象——而非仅进行生产开始时的检查。.
这与我对涂胶质量管控的原则一致:单次开机检查无法捕捉生产过程中因粘度变化、设备磨损或加工区环境改变产生的偏差。我需要看到基于时间间隔的目视检查记录,而非将单次检查视为整批产品的代表。.
质量文档:https://ace-rolling.com/quality-certifications/。.
何种抽样率能在不影响生产的前提下有效捕捉接缝缺陷?
买家有时认为抽样越多意味着质量越好。实际上关键在于抽样位置。.
在生产过程中定期按AQL标准抽样,比单次大样本更能可靠地捕捉基于偏差的缺陷,因为接缝问题往往集中在特定工艺环节,而非随机分布于整批产品。.

我曾见过买家要求增加抽样数量,但仅在单一时点抽样,这恰恰会遗漏导致间歇性接缝失效的渐进性偏差。我宁愿看到在生产过程中多个时点抽取适量样本,而非单次抽取大量样本,因为我们真正要捕捉的失效模式通常是工艺偏差问题,而非整批均匀性缺陷。.
| 抽样方法 | 它能检测到什么 |
|---|---|
| 大样本单点检测 | 整批均匀缺陷 |
| 适量样本,多个间隔 | 过程漂移与渐进缺陷 |
翘曲问题究竟源于接缝,抑或其他环节?
这确实是一个常见的混淆点,值得明确区分。.
独木舟现象——即锥体一侧燃烧不均——通常是纸张密度或卷制技术问题,而非接缝问题,但薄弱的接缝会加剧此现象,因为一旦密封开始失效,锥体结构在使用中会发生移位。.
我要求买家在收到投诉时区分这两类问题,因为它们指向不同的纠正措施。接缝完好情况下的独木舟现象投诉指向纸张密度或填充均匀性问题;而伴随可见接缝分离的独木舟现象投诉则指向接缝本身导致的结构失效,这会改变质量控制审查的重点。.
如何在真实搬运条件下测试接缝强度?
在实验室台面上完好的接缝,未必能在运输箱中保持完好。.
对整箱样品进行搬运模拟测试——实际运输方向、堆叠方式和时长——而非单独测试单个锥体,因为真实的破损和接缝应力往往只在综合条件下显现。.
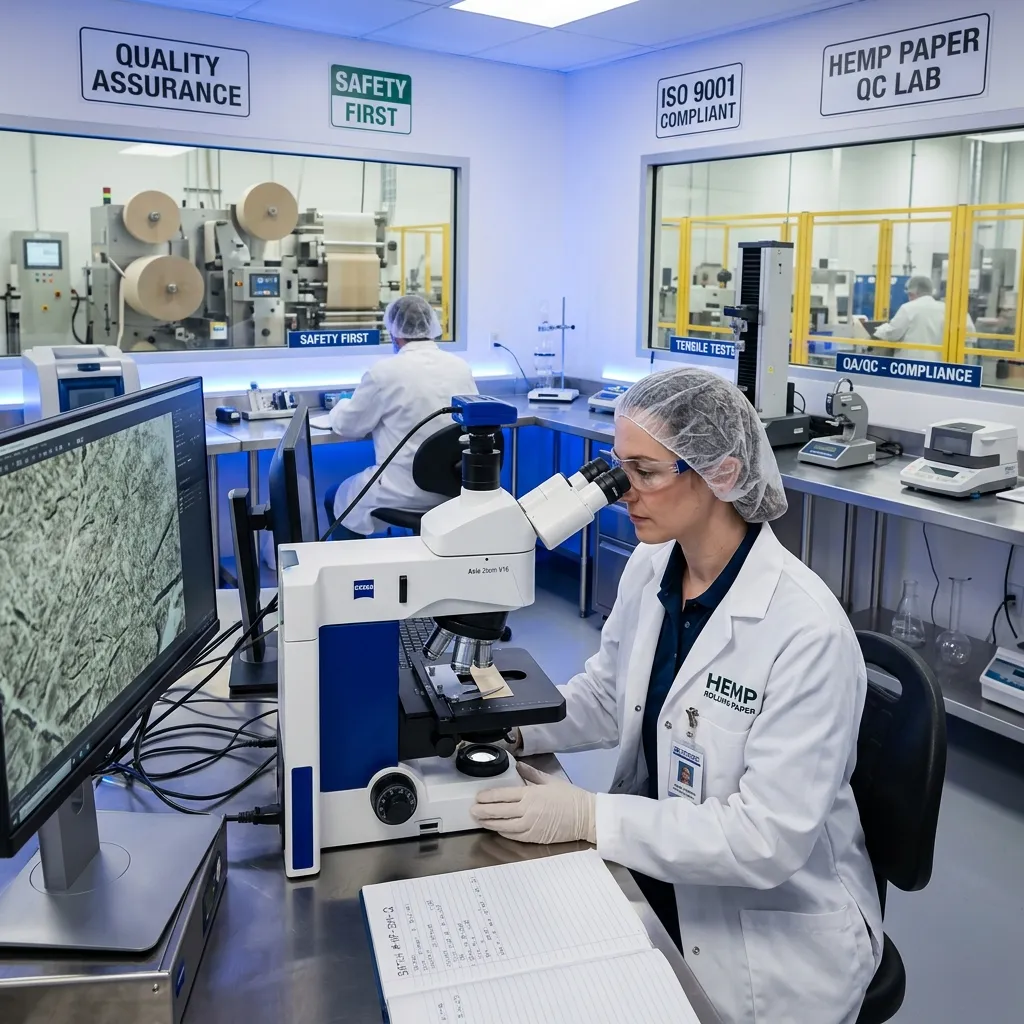
这与我对玻璃滤嘴断裂风险的判断逻辑一致:单件测试无法复现多件产品装箱堆叠、经真实运输路线搬运时的情况。建议在大规模生产前进行整箱搬运测试,因为接缝和结构问题有时仅在这种复合现实应力下才会显现。.
如何与制造商建立无缝质量控制检查点?
我宁愿在首次生产前而非投诉后达成此项共识。.
确认制造商的外观检查间隔、粘合测试频率,以及是否进行整箱搬运模拟测试——然后要求提供具体生产批次的文档,而非通用的质量声明。.
| 质量控制检查点 | 需确认事项 |
|---|---|
| 目视检查频率 | 需记录在案,非单次开机检查 |
| 粘合测试频率 | 基于间隔的全程检查 |
| 搬运模拟测试 | 整箱测试,非单件测试 |
| 文档资料 | 与您的特定生产批次相关,非通用问题 |
常见问题
如何对预卷锥体接缝进行质量检查?
从三个维度检查接缝完整性:基于间隔的胶缝间隙与覆盖度目视检查、贯穿生产全程而非仅开机的物理粘合测试、模拟真实运输条件的整箱搬运模拟。缺失任一检查环节都会导致特定缺陷模式漏检。.
预卷锥体接缝失效通常由什么原因引起?
接缝失效通常可追溯至胶粘剂涂抹不足或不均、包装后湿气侵蚀削弱密封性,或运输过程中接缝无法承受的物理应力。失效发生的时间——立即、延迟或集中在某些箱中——是缩小原因范围的重要线索。.
独木舟现象与接缝失效是同一个问题吗?
通常不能。独木舟现象,即锥形纸筒一侧燃烧不均匀,通常是纸张密度或卷制技术问题,而非接缝问题,尽管薄弱的接缝可能因密封开始失效导致锥形结构移位而使独木舟现象加剧。区分这两种问题有助于确定正确的纠正措施。.
为什么在生产过程中多个点抽样比一次性大样本更重要?
接缝缺陷通常源于过程漂移——胶粘剂粘度、设备磨损或环境条件的逐渐变化——而非整批均匀性问题。在生产过程中多个点抽取适量样本,比仅在单一生产点一次性抽取更大样本,能更可靠地捕捉此类漂移。.
测试单个锥形纸筒是否能充分说明接缝强度?
不完全如此。单个锥形纸筒测试可能遗漏仅在多个单元打包、堆叠及实际运输处理过程中才显现的应力模式。在实际运输条件下进行整箱处理模拟,比单独测试单个单元更能可靠反映真实世界的接缝性能。.
在下单前,我应该向 Ace Rolling 询问哪些关于接缝质量控制的问题?
请询问视觉检查间隔、生产过程中粘合测试频率,以及整箱处理模拟是否属于质量控制流程。Ace Rolling 遵循 ISO 9001:2015 管理体系框架,可在批量生产开始前,引导买家查阅特定生产批次的相关文件。.
准备好在下次下单前确认接缝质量检查了吗?
在承诺生产最小订单量前,请询问检查间隔和处理模拟的相关事宜。.
- 质量与认证:https://ace-rolling.com/quality-certifications/
- 预卷锥形纸筒:https://ace-rolling.com/pre-rolled-cones/
- 报价:https://ace-rolling.com/contact/