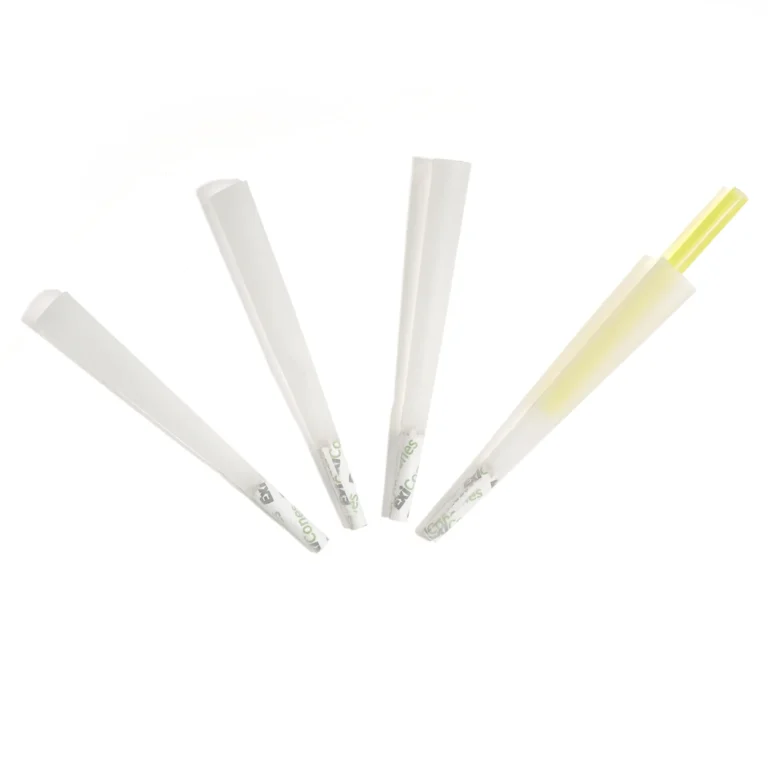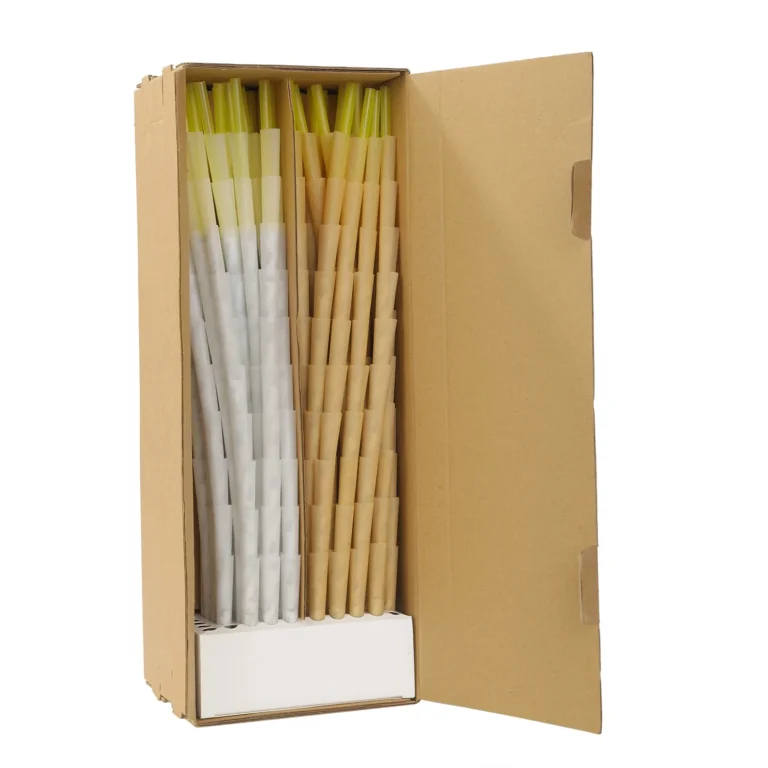

Für kommerzielle Vorrollen-Verarbeitungsanlagen und Verpackungseinrichtungen erfordert der Betrieb von Hochgeschwindigkeits-Abfüllmaschinen Papierzufuhren, die kontinuierlicher mechanischer Belastung standhalten. Bei der Verwendung von vibrationsbasierten Packtischen führt die Wahl von Papierkegeln mit unzureichenden physikalischen Eigenschaften zu geplatzten Nähten, zerknitterten Spitzen und Maschinenstörungen.
Um die Effizienz der Produktionslinie zu optimieren, müssen Marken beziehen Knockbox Pre-Roll-Kegel MD/CD-Zugfestigkeit Parameter, die strengen ISO-Papiertestnormen entsprechen. Die Beschaffung von Kegeln, die mit einem ausgewogenen Verhältnis der Zugfestigkeit in Maschinenrichtung (MD) und Querrichtung (CD) konstruiert sind, stellt sicher, dass die Papierbahnen hochfrequente Vibrationen absorbieren können, ohne zu reißen, und hält die Fehlerrate in der Produktionslinie unter 0,01%.
Das Verständnis der Mechanik vibrationsbasierter Befüllung, der ISO-1924-Zugprüfnormen und der Papierfaserausrichtungstechnologien hilft Ihnen bei der Lieferantenprüfung und dem Schutz Ihrer Produktionsmargen.
—
Wie wirkt sich automatisches Abfüllen auf die strukturelle Integrität von vorgerollten Kegeln aus?
Industrielle Verpackungsmaschinen, wie die Futurola Knockbox-Serie (einschließlich der Modelle Knockbox 100, 300 und 500), verarbeiten mehrere Kegelgrößen gleichzeitig. Dazu gehören die Standardgröße 1 1/4 (84 mm Länge mit 26 mm Spitze), 98 Special (98 mm/26 mm) und King Size (109 mm/21 mm oder 109 mm/26 mm).
Während des 60- bis 90-sekündigen Verpackungszyklus setzt die Maschine die Papierkegel schnellen vertikalen Schwingungen aus. Diese physikalische Kraft verdichtet das Kräutermaterial im Kegel und beseitigt Luftblasen:
- Vertikale Stoßbelastung: Die Abwärtskraft der Kräutersäule übt axialen Druck entlang der Länge des Kegels aus und testet die Steifheit der Pappspitze.
- Radiale Expansion Spannung: Wenn sich das Material verdichtet, übt es eine nach außen gerichtete Radialkraft auf die Papierwand aus. Diese radiale Ausdehnung belastet die Klebelinie und Nähte des Papiers direkt.
- Vibrationsermüdung: Hochfrequente Vibrationen testen die Mikroverbindungsstruktur der Pflanzenfasern, wodurch schwaches Papier anfällig für plötzliche Risse ist.
—
Was offenbaren die ISO-1924-Normen über Papierzugparameter?
In der Papiertechnik wird die Zugfestigkeit gemessen unter Verwendung der ISO 1924-1 und ISO 1924-2 Normen, die die Kraft definieren, die erforderlich ist, um einen Papierstreifen einer bestimmten Breite unter konstanter Dehnungsrate zu brechen.
Für spezielle dünne Papiere (12 GSM bis 20 GSM), die in der Vorrollenherstellung verwendet werden, bestimmt die Richtungsausrichtung der Papierfasern ihr mechanisches Verhalten:
- Maschinenlaufrichtung (MD) Zugfestigkeit: Die Festigkeit entlang der Richtung, in der die Papierbahn auf der Papiermaschine lief. Für maschinenfertige Spulen sollte die MD-Zugfestigkeit überschreiten 1,5 kN/m (und bis zu 1,9 kN/m für Hochvolumenlinien).
- Querrichtung (CD) Zugfestigkeit: Die Festigkeit senkrecht zur Maschinenlaufrichtung. Da sich Papierfasern natürlicherweise längs ausrichten, ist die CD-Festigkeit typischerweise geringer.
- Das MD/CD-Verhältnis: Standardpapiere haben ein MD/CD-Verhältnis von 2:1 oder 3:1. Da das automatisierte Befüllen jedoch radiale (CD) Expansionskräfte ausübt, führt eine hohe MD/CD-Anisotropie zum Aufplatzen entlang der Längsnaht.
| Papier Material | Basis-GSM-Gewicht | Erforderliche MD-Zugfestigkeit | Erforderliche CD-Zugfestigkeit | Ziel-MD/CD-Verhältnis |
|---|---|---|---|---|
| Hochfester Reis | 12 GSM – 13 GSM | ≥ 1,5 kN/m | ≥ 0,9 kN/m | 1.6 : 1 |
| Bio-Hanf | 13 GSM – 14 GSM | ≥ 1,6 kN/m | ≥ 1,0 kN/m | 1.6 : 1 |
| Raffiniertes Holzschliff | 14 GSM – 18 GSM | ≥ 1,8 kN/m | ≥ 1,1 kN/m | 1.5 : 1 |
—
Wie optimieren fortschrittliche Papierherstellungsprozesse das MD/CD-Verhältnis?
Um ein Aufplatzen am Knockbox-Tisch zu verhindern, setzen Direkthersteller fortschrittliche Kopfbox- (流浆箱) und Schlitzgeometriesteuerung ein, um die Faserausrichtung während der Nasspartie-Formgebungsphase zu randomisieren.
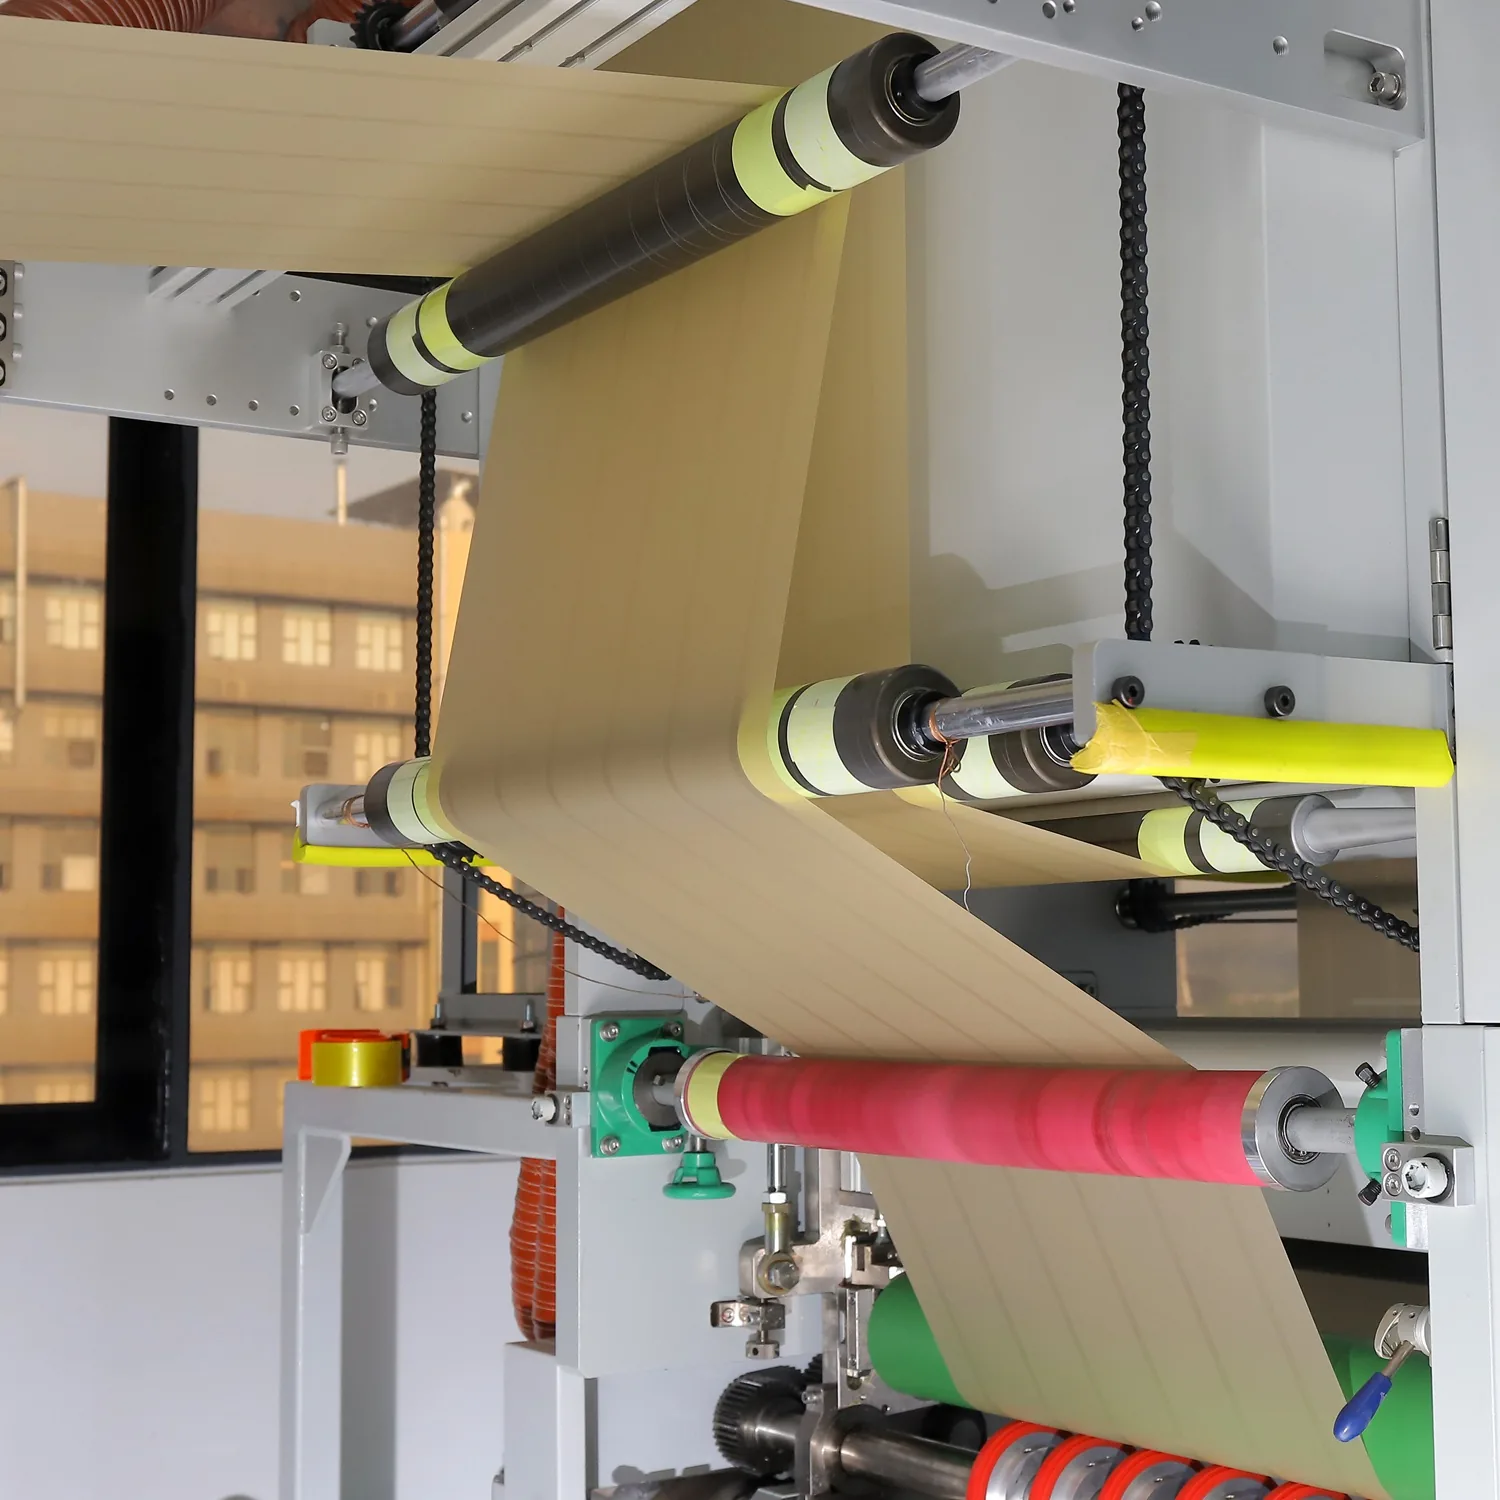
Unsere Produktionsanlage optimiert die Lauffähigkeit des Papiers durch:
- Turbulenzkontrolle: Erzeugung kontrollierter Mikroturbulenzen in der Stoffauflaufbox, um zu verhindern, dass sich Fasern zusammenballen und ausschließlich in Maschinenrichtung ausrichten.
- Strahl-zu-Draht-Geschwindigkeitseinstellung: Anpassung der Schlammstrahlgeschwindigkeit an die Drahtgeschwindigkeit, um die Faseranordnung zu randomisieren und das MD/CD-Verhältnis näher an eine ausgewogene 1,5:1-Konfiguration zu bringen.
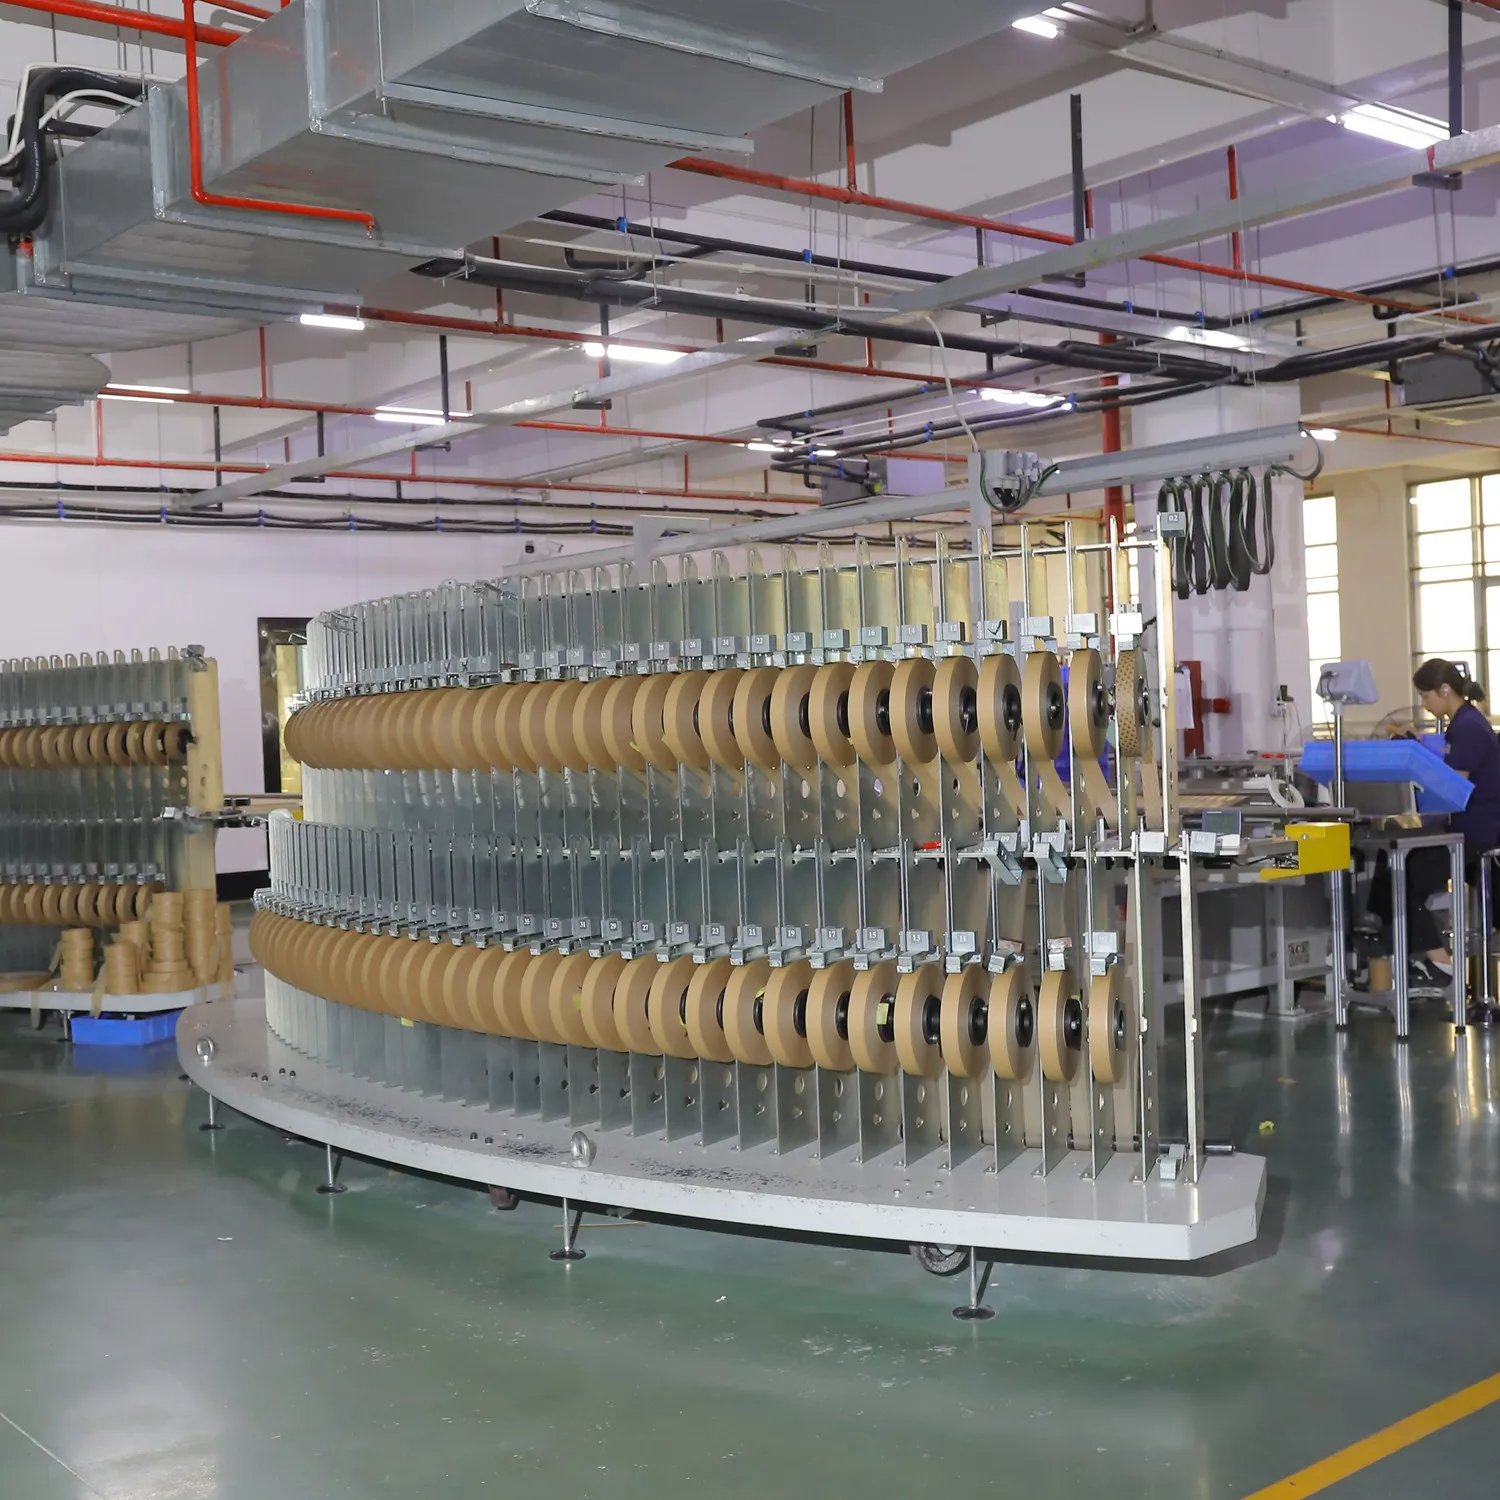
- Präzisionsschlitzung: Einsatz hochpräziser Rundklingen, um Papierrollen sauber zu schneiden, ohne Mikrorisse an den Kanten zu erzeugen, die während des Wickelns als Spannungskonzentrationspunkte wirken würden.
Beschaffungscheckliste für automatisches Pre-Roll-Füllen
- [ ] Bestätigen Sie, dass Ihre vorgefertigten Cones mit den spezifischen Tablettformen Ihres Knockbox-Modells kompatibel sind.
- [ ] Fordern Sie die ISO-1924-Zugprüfblätter (mit Details zu MD- und CD-Werten) vom Werkslabor an.
- [ ] Überprüfen Sie, dass die Papierbahnen ein MD/CD-Anisotropieverhältnis von 1,6:1 oder niedriger aufweisen.
- [ ] Testen Sie eine Stichprobe von 1.000 Cones bei voller Maschinenpackgeschwindigkeit, um eine Spaltungsrate von unter 0,01% zu verifizieren.