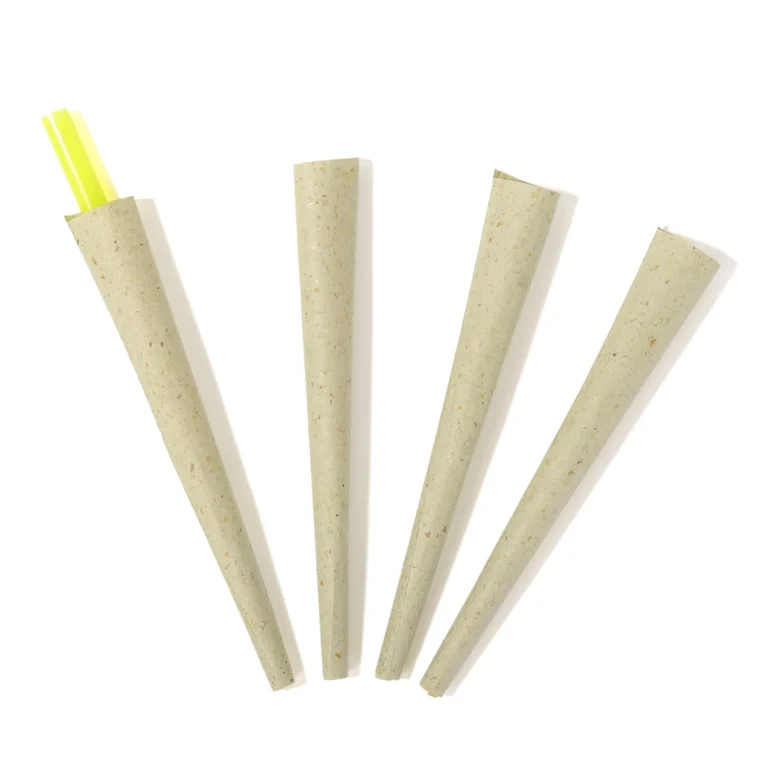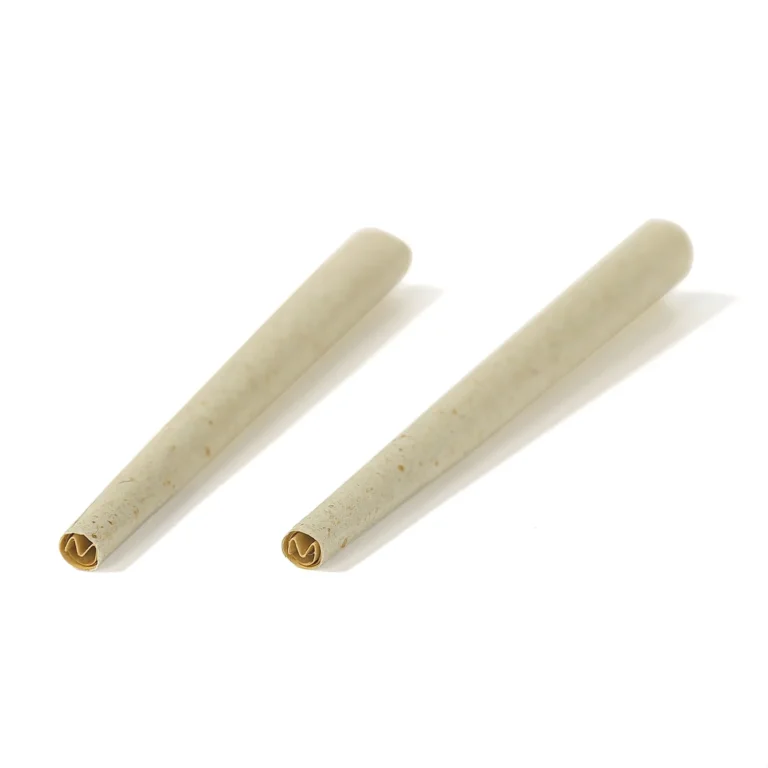

对于商业预卷加工和包装设施,操作高速自动化填充机械需要能够承受持续机械应力的纸张供应。使用基于振动的包装台时,选择物理性能不足的纸锥会导致接缝开裂、尖端皱褶和机器卡滞。.
为优化生产线效率,品牌必须采购 Knockbox预卷锥形纸纵向/横向拉伸强度 符合严格ISO纸张测试标准的参数。采购具有平衡的纵向(MD)和横向(CD)拉伸比例的锥体,确保纸张能吸收高频振动而不撕裂,将生产线缺陷率控制在0.01%以下。.
了解基于振动的填充力学、ISO 1924拉伸测试标准以及纸纤维排列技术,将有助于您审核供应商并保护您的生产利润。.
——
自动化填充如何影响预卷纸锥的结构完整性?
工业包装机,如Futurola Knockbox系列(包括Knockbox 100、300和500型号),可同时处理多种锥形尺寸。这些尺寸包括标准1 1/4尺寸(84毫米长度,26毫米尖端)、98 Special(98毫米/26毫米)和King Size(109毫米/21毫米或109毫米/26毫米)。.
在60至90秒的包装周期内,机器使纸锥体经历快速垂直振荡。这种物理力压实锥体内的草本材料,消除气泡:
- 垂直冲击应力:草药柱的下压力沿纸锥长度施加轴向压力,测试纸板尖端的刚度。.
- 径向膨胀张力:随着材料压实,它向纸壁施加向外的径向力。这种径向膨胀直接对纸张的胶线和接缝产生张力。.
- 振动疲劳:高频振动测试植物纤维的微结合结构,使脆弱纸张易发生突然撕裂。.
——
ISO 1924标准揭示了纸张拉伸参数的哪些信息?
在造纸工程中,拉伸强度使用 ISO 1924-1和ISO 1924-2 标准,该标准定义了在恒定伸长率下撕裂特定宽度纸条所需的力。.
对于用于预卷制造的特种薄纸(12克/平方米至20克/平方米),纸张纤维的定向排列决定了其机械行为:
- 机器方向(MD)拉伸强度:沿纸张在造纸机上移动方向的强度。对于机器就绪的纸卷,MD拉伸强度应超过 1.5千牛/米 (最高可达 1.9 千牛/米 (适用于高产量生产线)。.
- 横向(CD)拉伸强度:垂直于机器流动方向的强度。由于纸纤维自然纵向排列,CD强度通常较低。.
- MD/CD比例:标准纸张的MD/CD比例为2:1或3:1。然而,由于自动化填充施加径向(CD)膨胀力,高MD/CD各向异性会导致沿纵向接缝开裂。.
| 纸张材质 | 基础克重 | 所需MD拉伸强度 | 所需CD拉伸强度 | 目标MD/CD比例 |
|---|---|---|---|---|
| 高抗拉强度稻米纸 | 12 克/平方米 – 13 克/平方米 | ≥ 1.5千牛/米 | ≥ 0.9 千牛/米 | 1.6 : 1 |
| 有机大麻 | 13 克/平方米 – 14 克/平方米 | ≥ 1.6 千牛/米 | ≥ 1.0 千牛/米 | 1.6 : 1 |
| 精制木浆 | 14 克/平方米 – 18 克/平方米 | ≥ 1.8千牛/米 | ≥ 1.1 千牛/米 | 1.5 : 1 |
——
先进的造纸工艺如何优化MD/CD比例?
为防止在Knockbox工作台上发生分裂,直接制造商利用先进的流浆箱和唇板几何控制,在湿部成型阶段随机化纤维取向。.
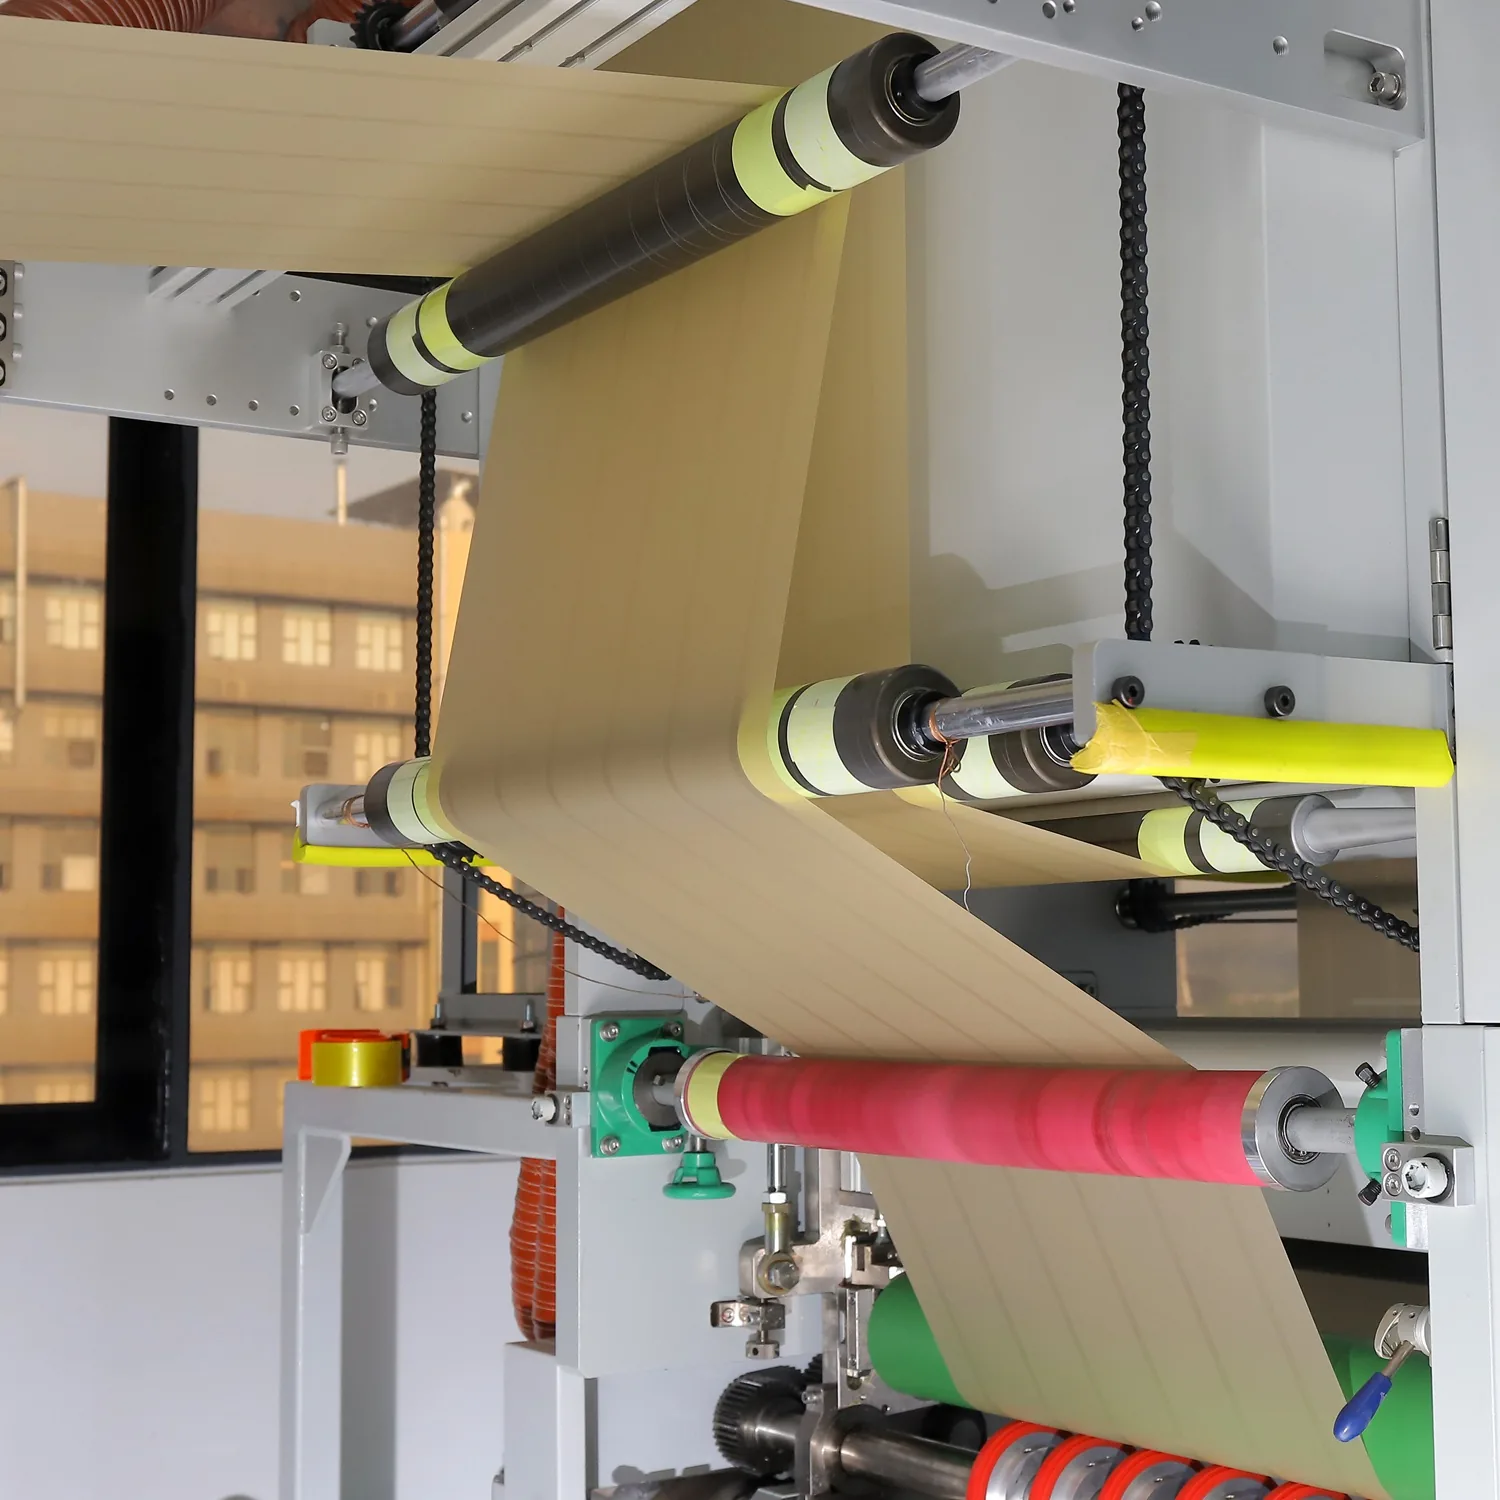
我们的生产设施通过以下方式优化纸张运行性能:
- 湍流控制:在流浆箱中产生受控的微湍流,防止纤维聚集并仅沿机器方向排列。.
- 喷射与网速调节:将浆料喷射速度与网速匹配,以随机化纤维布局,使纵向/横向比率更接近平衡的1.5:1配置。.
- 精密分切:利用高精度圆刀切割纸卷,确保边缘干净无微撕裂,避免在卷绕过程中形成应力集中点。.
自动化预卷填充采购清单
- [ ] 确认您的预卷锥筒与您 Knockbox 型号的特定托盘模具兼容。.
- [ ] 向工厂实验室索取ISO 1924抗拉强度测试报告(详细说明纵向和横向数值)。.
- [ ] 验证纸张的纵向/横向各向异性比率为1.6:1或更低。.
- [ ] 以全机包装速度测试一批1000个锥筒样品,验证分裂率低于0.01%。.