
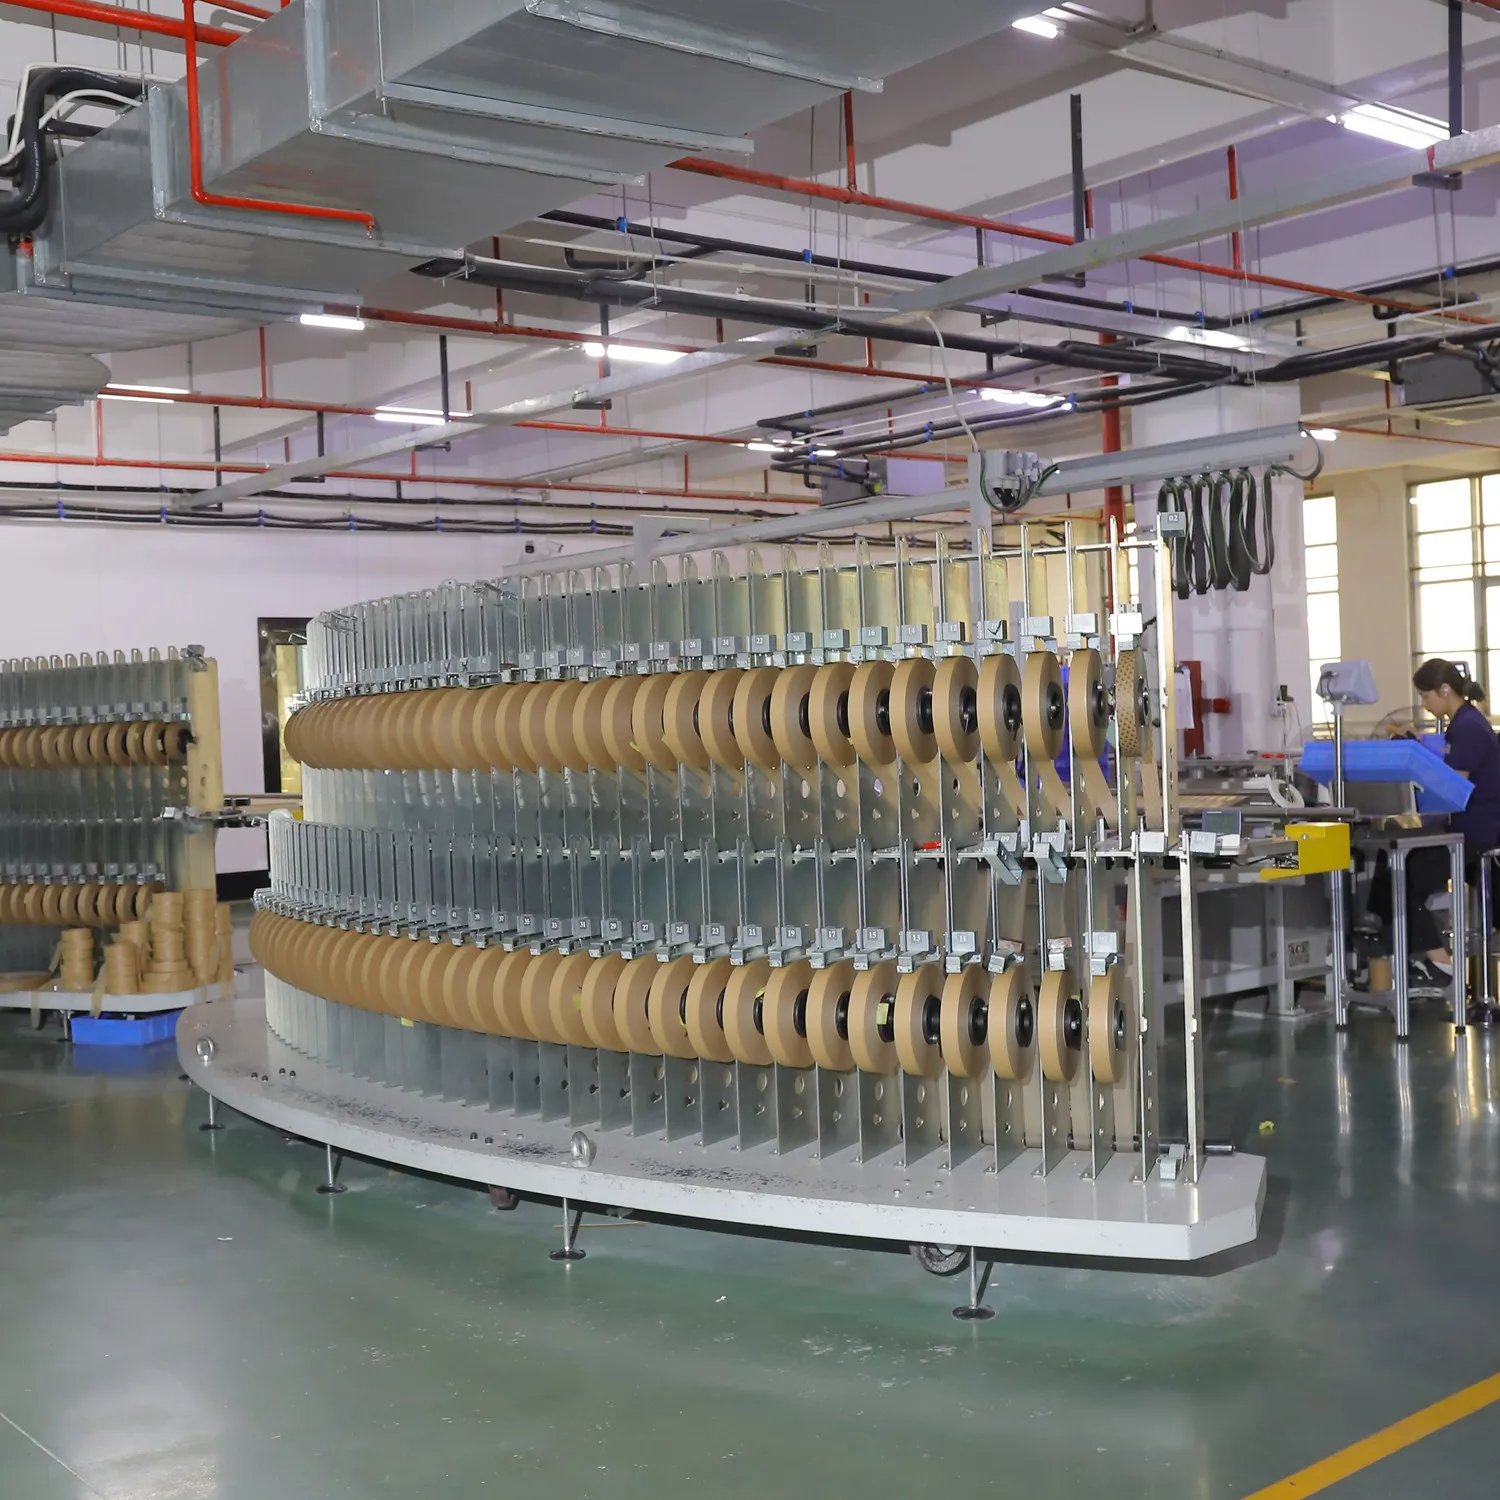
Para los procesadores comerciales de pre-rolls y las instalaciones de envasado, operar maquinaria de llenado automatizada de alta velocidad requiere suministros de papel que puedan soportar estrés mecánico continuo. Al utilizar mesas de empaque basadas en vibraciones, elegir conos de papel con propiedades físicas inadecuadas conduce a costuras partidas, puntas arrugadas y atascos en la máquina.
Para optimizar la eficiencia de la línea de producción, las marcas deben obtener Resistencia a la tracción MD/CD de conos pre-rolls Knockbox parámetros que cumplen con los rigurosos estándares de prueba de papel ISO. Abastecerse de conos diseñados con una proporción equilibrada de tracción en la Dirección de la Máquina (MD) y Dirección Cruzada (CD) garantiza que las hojas de papel puedan absorber vibraciones de alta frecuencia sin rasgarse, manteniendo las tasas de defectos de la línea de producción por debajo del 0.01%.
Comprender la mecánica del llenado basado en vibraciones, los estándares de prueba de tracción ISO 1924 y las tecnologías de alineación de fibras de papel le ayudará a auditar proveedores y proteger sus márgenes de fabricación.
—
¿Cómo afecta el llenado automatizado a la integridad estructural de los conos pre-rolls?
Las máquinas de empaque industrial, como la serie Futurola Knockbox (incluyendo los modelos Knockbox 100, 300 y 500), procesan múltiples tamaños de conos simultáneamente. Estos incluyen el tamaño estándar 1 1/4 (84 mm de longitud con punta de 26 mm), 98 Special (98 mm/26 mm) y King Size (109 mm/21 mm o 109 mm/26 mm).
Durante el ciclo de empaque de 60 a 90 segundos, la máquina somete los conos de papel a rápidas oscilaciones verticales. Esta fuerza física consolida el material herbal dentro del cono, eliminando bolsas de aire:
- Estrés por Impacto Vertical: La fuerza descendente de la columna de hierba ejerce presión axial a lo largo del cono, probando la rigidez de la punta del cartón.
- Tensión por Expansión Radial: A medida que el material se compacta, ejerce una fuerza radial hacia afuera contra la pared de papel. Esta expansión radial ejerce tensión directa sobre la línea de pegamento y las costuras del papel.
- Fatiga por Vibración: Las vibraciones de alta frecuencia prueban la estructura de micro-unión de las fibras vegetales, haciendo que el papel débil sea propenso a desgarros repentinos.
—
¿Qué revelan los estándares ISO 1924 sobre los parámetros de tracción del papel?
En ingeniería del papel, la resistencia a la tracción se mide utilizando el ISO 1924-1 e ISO 1924-2 estándares, que definen la fuerza requerida para romper una tira de papel de un ancho específico bajo una tasa constante de elongación.
Para papeles especiales delgados (12 GSM a 20 GSM) utilizados en la fabricación de pre-rolls, la alineación direccional de las fibras del papel determina su comportamiento mecánico:
- Resistencia a la Tracción en la Dirección de la Máquina (MD): La resistencia en la dirección en que la banda de papel se movió en la máquina papelera. Para bobinas listas para máquina, la resistencia a la tracción en la dirección MD debe superar 1.5 kN/m (y hasta 1.9 kN/m para líneas de alto volumen).
- Resistencia a la Tracción en Dirección Cruzada (CD): La resistencia perpendicular al flujo de la máquina. Debido a que las fibras del papel se alinean naturalmente longitudinalmente, la resistencia CD suele ser menor.
- La Relación MD/CD: Los papeles estándar tienen una relación MD/CD de 2:1 o 3:1. Sin embargo, dado que el llenado automatizado ejerce fuerzas de expansión radial (CD), una alta anisotropía MD/CD conduce a la división a lo largo de las costuras longitudinales.
| Material del Papel | Peso Base GSM | Resistencia MD Requerida | Tracción CD Requerida | Relación MD/CD Objetivo |
|---|---|---|---|---|
| Arroz de Alta Resistencia | 12 GSM – 13 GSM | ≥ 1.5 kN/m | ≥ 0.9 kN/m | 1.6 : 1 |
| Cáñamo Orgánico | 13 GSM – 14 GSM | ≥ 1.6 kN/m | ≥ 1.0 kN/m | 1.6 : 1 |
| Pulpa de Madera Refinada | 14 GSM – 18 GSM | ≥ 1,8 kN/m | ≥ 1.1 kN/m | 1.5 : 1 |
—
¿Cómo optimizan los procesos avanzados de fabricación de papel la relación MD/CD?
Para evitar la división en la mesa Knockbox, los fabricantes directos utilizan control avanzado de la caja de entrada (流浆箱) y geometría de corte para aleatorizar la orientación de las fibras durante la fase de formación en el extremo húmedo.
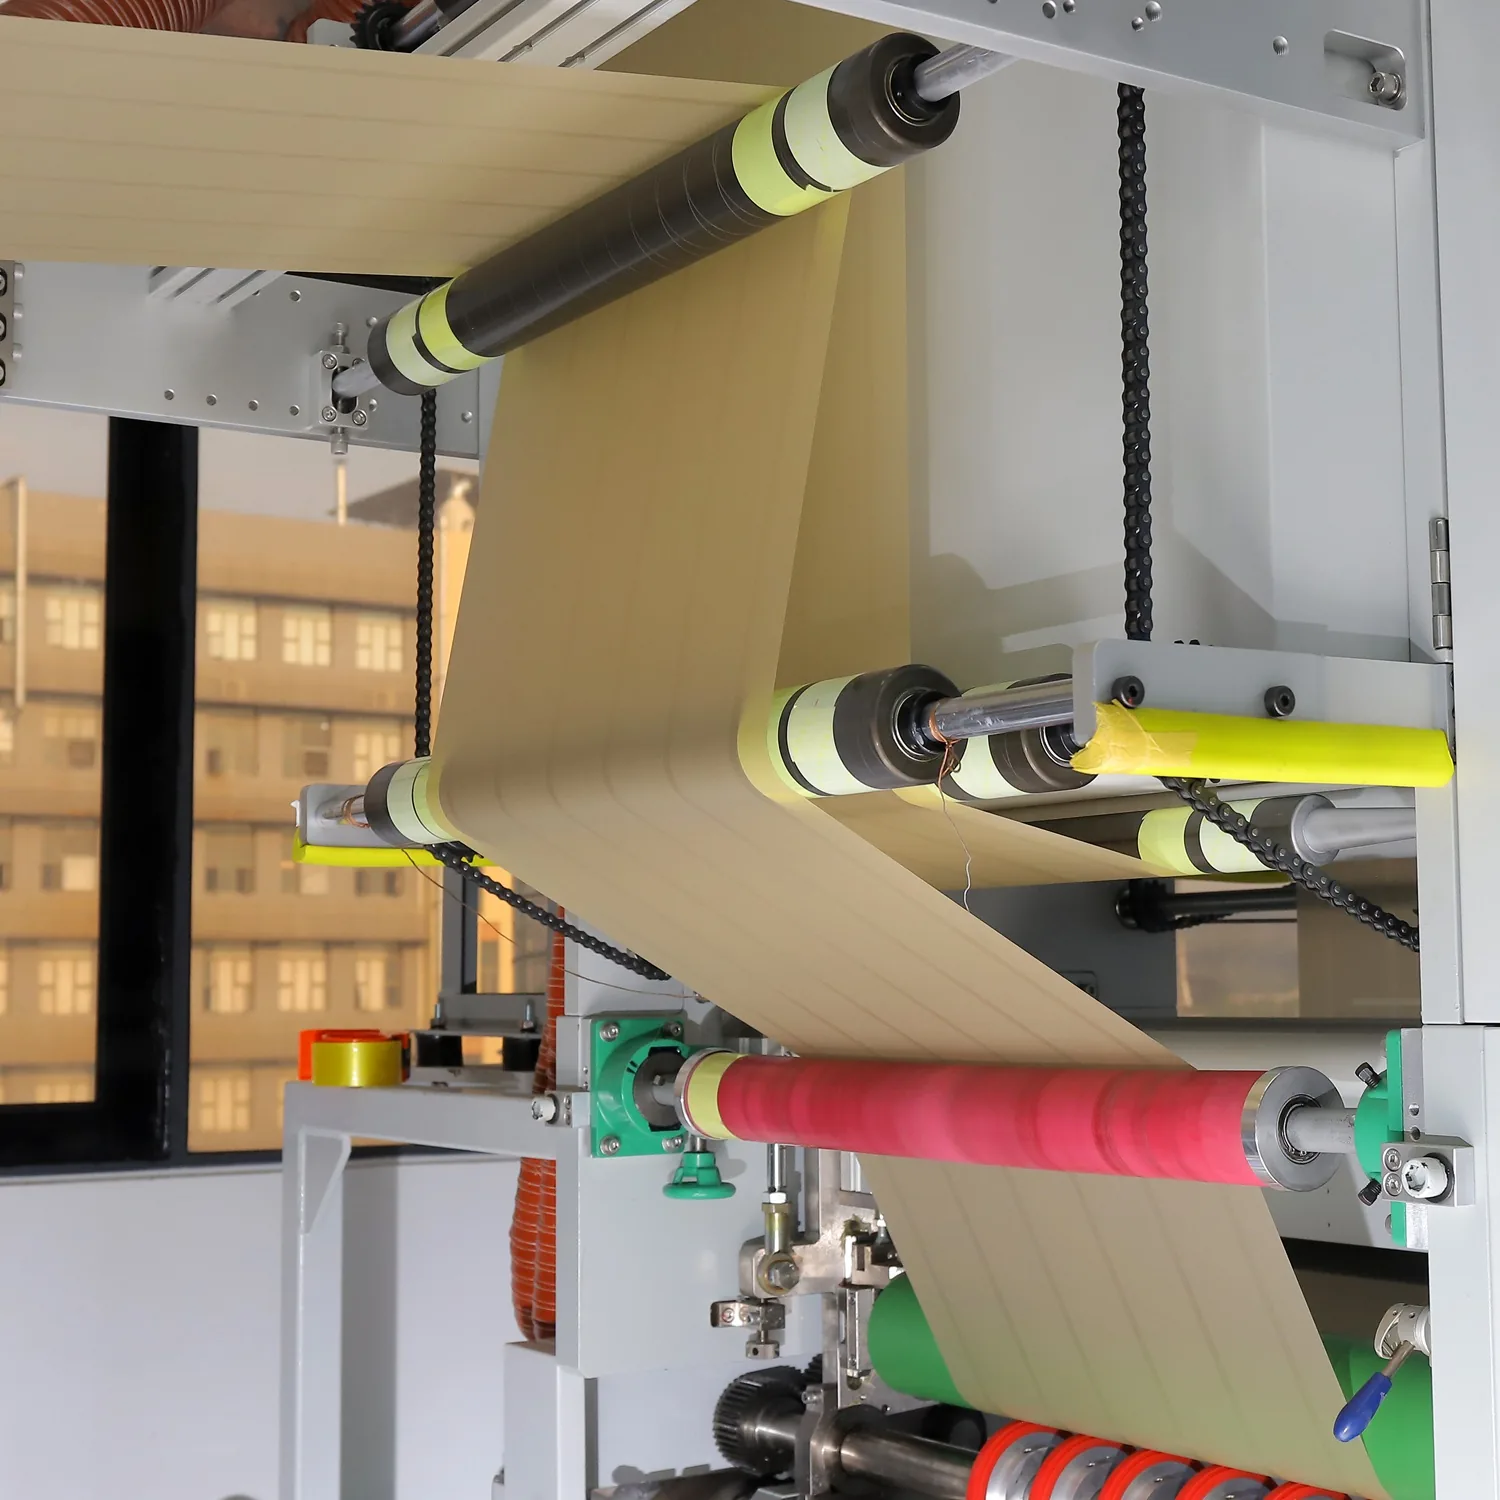
Nuestra instalación de fabricación optimiza la capacidad de funcionamiento del papel mediante:
- Control de turbulencia: Generar microturbulencia controlada en la caja de entrada para evitar que las fibras se agrupen y se alineen únicamente en la dirección de la máquina.
- Ajuste de velocidad de chorro a malla: Igualar la velocidad del chorro de suspensión a la velocidad de la malla para aleatorizar la disposición de las fibras, acercando la relación MD/CD a una configuración equilibrada de 1.5:1.
- Corte de precisión: Utilizar cuchillas circulares de alta precisión para cortar los rollos de papel limpiamente sin crear microgrietas a lo largo de los bordes, que actuarían como puntos de concentración de tensión durante el enrollado.
Lista de verificación de abastecimiento para llenado automatizado de preenrollados
- [ ] Confirmar que sus conos preenrollados sean compatibles con los moldes de bandeja específicos de su modelo Knockbox.
- [ ] Solicitar las hojas de prueba de tracción ISO 1924 (detallando los valores MD y CD) del laboratorio de la fábrica.
- [ ] Verificar que las hojas de papel tengan una relación de anisotropía MD/CD de 1.6:1 o menor.
- [ ] Probar un lote de muestra de 1.000 conos a la velocidad máxima de empaquetado de la máquina para verificar una tasa de división inferior a 0.01%.