
對於商業預卷處理器和包裝設施,操作高速自動填充機械需要能夠承受持續機械應力的紙張供應。使用基於振動的包裝台時,選擇物理性能不足的紙錐會導致接縫裂開、尖端皺摺和機器卡住。.
為了優化生產線效率,品牌必須採購 Knockbox 預捲錐體 MD/CD 拉伸強度 符合嚴格ISO紙張測試標準的參數。採購具有平衡的機器方向(MD)與橫向(CD)拉伸比設計的紙錐,確保紙張能夠吸收高頻振動而不撕裂,將生產線缺陷率控制在0.01%以下。.
理解基於振動的填充力學、ISO 1924拉伸測試標準及紙纖維排列技術,將有助您審核供應商並保護生產利潤。.
—
自動填充如何影響預卷錐的結構完整性?
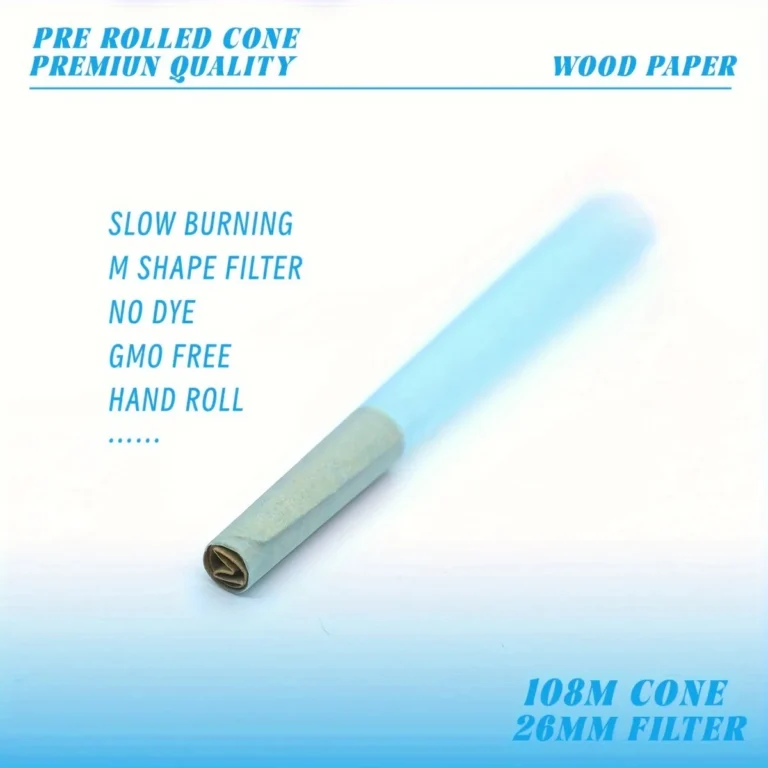
工業包裝機,例如 Futurola Knockbox 系列(包括 Knockbox 100、300 和 500 型號),可同時處理多種錐體尺寸。這些包括標準 1 1/4 尺寸(84mm 長度,26mm 尖端)、98 Special(98mm/26mm)和 King Size(109mm/21mm 或 109mm/26mm)。.
在60至90秒的填充週期中,機器使紙錐產生快速垂直振盪。此物理力可壓實錐內草本材料,消除氣泡:
- 垂直衝擊應力:草本柱的下壓力沿著錐體的長度施加軸向壓力,測試紙板尖端的剛度。.
- 徑向擴張張力:當材料壓實時,會對紙壁施加向外的徑向力。這種徑向膨脹直接對紙張的膠線和接縫產生張力。.
- 振動疲勞:高頻振動測試植物纖維的微觀結合結構,使脆弱紙張易於突然撕裂。.
—
ISO 1924標準揭示了關於紙張拉伸參數的什麼?
在紙張工程中,拉伸強度是使用 ISO 1924-1 與 ISO 1924-2 標準,該標準定義了在恆定伸長率下斷裂特定寬度紙條所需的力。.
針對用於預捲製造的特種薄紙(12 GSM 至 20 GSM),紙張纖維的定向排列決定了其機械行為:
- 機器方向(MD)拉伸強度:沿著紙張在造紙機上移動方向上的強度。對於機器就緒的線軸,MD拉伸強度應超過 1.5 kN/m (最高可達 1.9 kN/m 適用於高產量生產線)。.
- 橫向(CD)拉伸強度:垂直於機器流動方向的強度。由於紙張纖維自然縱向排列,CD 強度通常較低。.
- MD/CD 比率:標準紙張的MD/CD比為2:1或3:1。然而,由於自動填充施加徑向(CD)擴張力,高MD/CD各向異性會導致沿縱向接縫裂開。.
| 紙材質 | 基礎GSM重量 | 所需MD拉伸 | 所需CD拉伸 | 目標MD/CD比率 |
|---|---|---|---|---|
| 高拉伸米紙 | 12 GSM – 13 GSM | ≥ 1.5 kN/m | ≥ 0.9 kN/m | 1.6 : 1 |
| 有機大麻 | 13 GSM – 14 GSM | ≥ 1.6 kN/m | ≥ 1.0 kN/m | 1.6 : 1 |
| 精製木漿 | 14 GSM – 18 GSM | ≥ 1.8 kN/m | ≥ 1.1 kN/m | 1.5 : 1 |
—
先進的造紙工藝如何優化MD/CD比?
為防止在 Knockbox 工作台上發生分裂,製造商直接採用先進的流漿箱和切片幾何控制,在濕端成型階段隨機化纖維取向。.
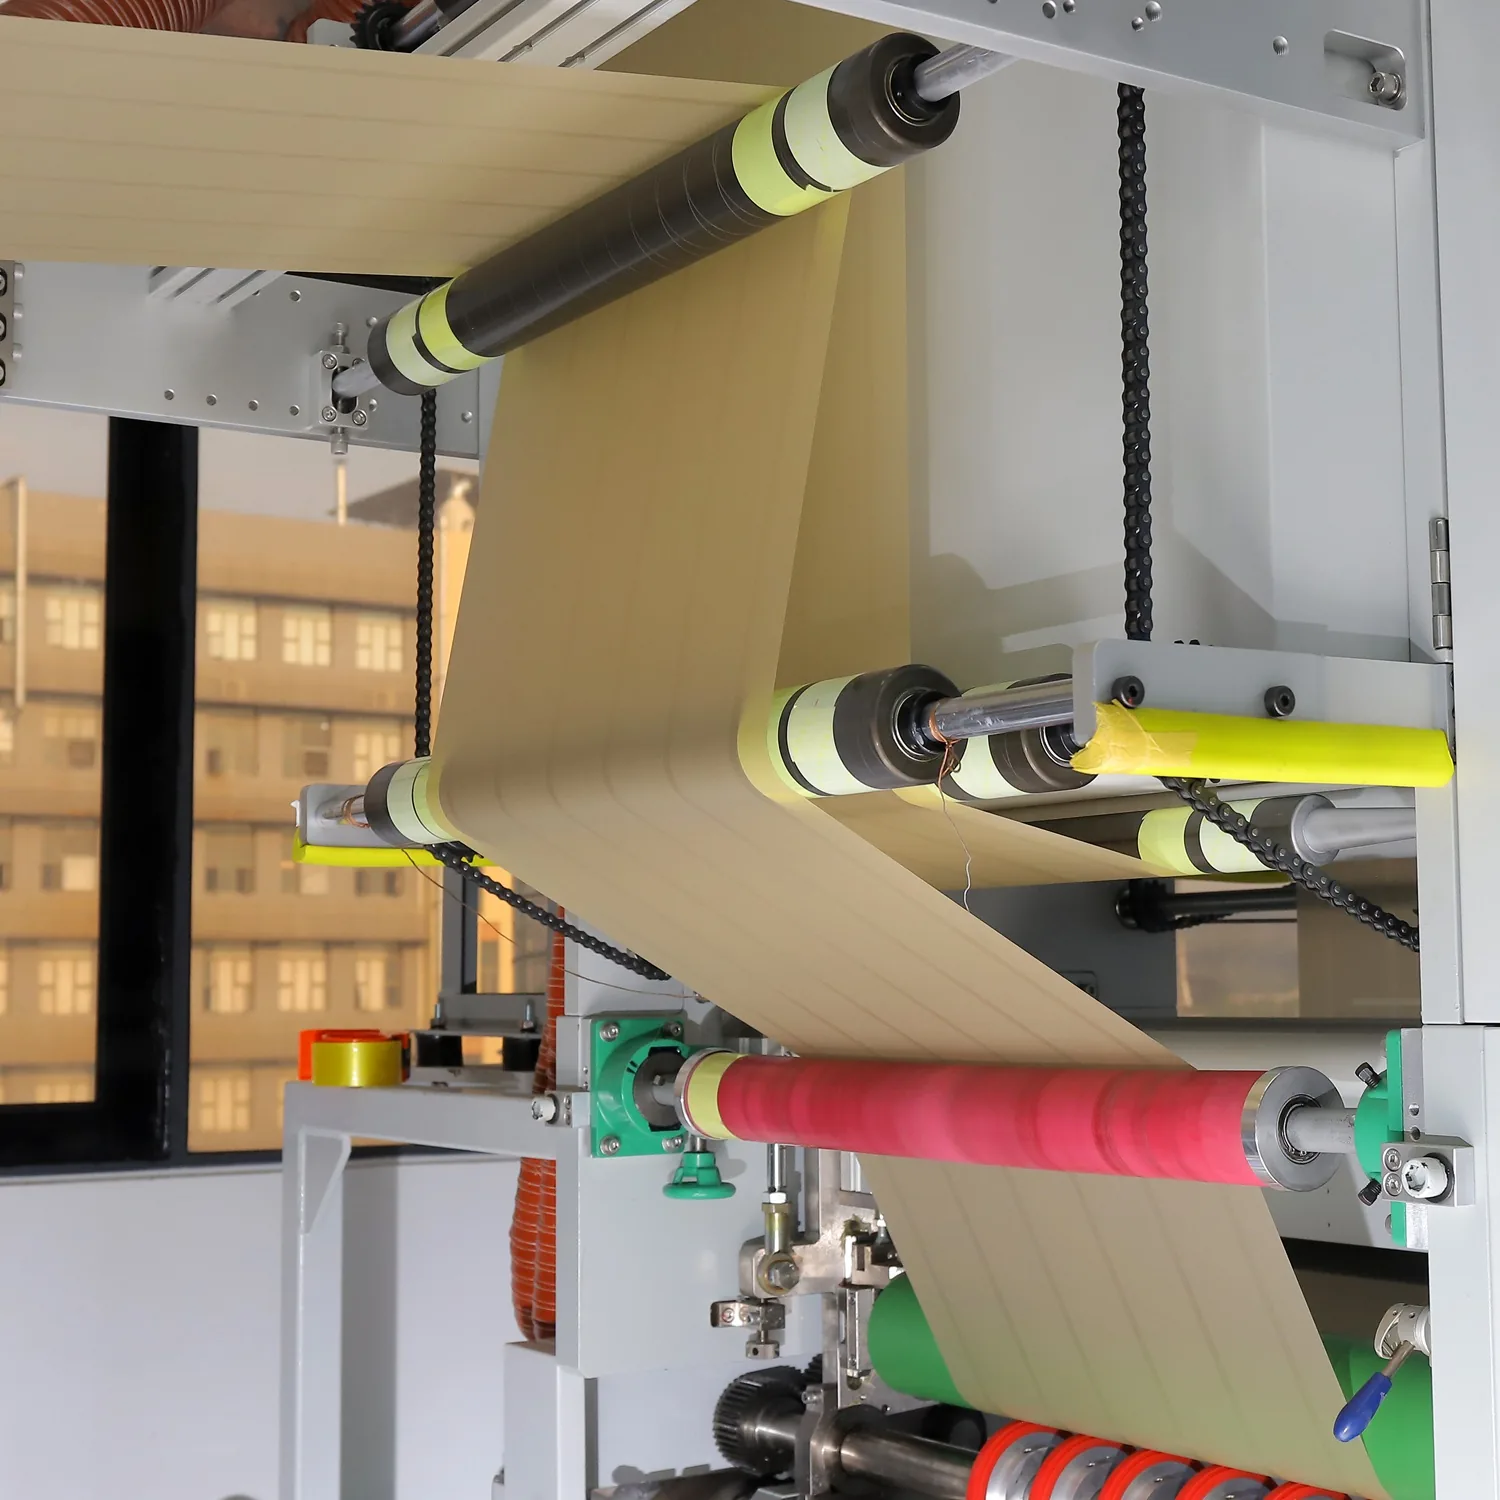
我們的製造工廠通過以下方式優化紙張運行性能:
- 湍流控制: 在流漿箱中產生受控的微湍流,以防止纖維聚集在一起並僅沿著機器方向排列。.
- 噴射與網速調整: 將漿料噴射速度與網速匹配,以隨機化纖維佈局,使 MD/CD 比例更接近平衡的 1.5:1 配置。.
- 精密分切: 使用高精度圓形刀片乾淨地切割紙卷,避免在邊緣產生微撕裂,這些微撕裂會在捲繞過程中成為應力集中點。.
自動化預捲填充採購清單
- [ ] 確認您的預捲紙筒與您 Knockbox 型號的特定托盤模具相容。.
- [ ] 向工廠實驗室索取 ISO 1924 拉伸測試報告(詳細說明 MD 和 CD 值)。.
- [ ] 確認紙張的 MD/CD 各向異性比例為 1.6:1 或更低。.
- [ ] 以全機包裝速度測試一批 1,000 個紙筒的樣品,以驗證分裂率低於 0.01%。.